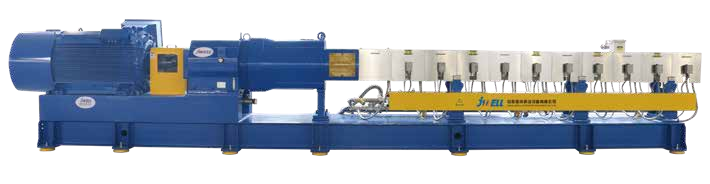
A medida que los procesos de composición, extrusión reactiva y polímeros de alto rendimiento se vuelven más complejos, una comprensión superficial de la maquinaria de extrusión ya no es suficiente para los equipos de adquisiciones e ingeniería. Especificar una configuración incorrecta del extrusor, ya sea debido a velocidades de corte incorrectas, zonas térmicas inadecuadas o geometrías de tornillo no coincidentes, da como resultado la degradación del material, un rendimiento inconsistente y un desgaste acelerado del equipo. No puede darse el lujo de adivinar al configurar estos sistemas. Un conocimiento técnico profundo de la mecánica interna, incluido el transporte mecánico, la fricción y el control térmico, es el primer paso obligatorio antes de evaluar proveedores o encargar una solución personalizada de extrusión de doble tornillo . Debemos observar la física exacta que ocurre dentro del barril para tomar decisiones informadas sobre el equipo.
- La mecánica dicta la aplicación: la interacción entre los dos tornillos giratorios (entrelazamiento, autolimpieza y desplazamiento positivo) gobierna directamente la mezcla de materiales, el corte y la distribución del tiempo de residencia (RTD).
- La geometría es fundamental: la elección entre una extrusora cónica de doble tornillo y un sistema paralelo altera fundamentalmente la generación de presión y está dictada por el polímero o compuesto específico que se procesa.
- La durabilidad de los componentes importa: las aplicaciones de alto torque requieren metalurgia especializada; Seleccionar un proveedor confiable de doble husillo y cilindro es tan crítico como el diseño inicial de la máquina.
- Evaluación del proveedor: asociarse con un fabricante calificado de extrusoras de doble tornillo requiere examinar su capacidad para personalizar las relaciones L/D, las zonas térmicas y los sistemas de control según sus criterios de éxito específicos.
El principio de funcionamiento básico de una extrusora de doble tornillo
Transporte Mecánico y Desplazamiento Positivo
La configuración de doble tornillo crea cavidades cerradas o semicerradas que fuerzan el material hacia adelante. Esta geometría permite condiciones de transporte de desplazamiento positivo. Desde la garganta de alimentación hasta el cilindro, el desplazamiento positivo evita el estancamiento del material, un problema común en los sistemas de un solo tornillo donde el material puede adherirse al tornillo y girar sin avanzar. El perfil del extrusor de doble tornillo supera la dependencia de fricción-arrastre de los sistemas de un solo tornillo, lo que garantiza una producción constante bajo alta presión. Cuando se procesan compuestos con alto contenido de relleno o polímeros de baja fricción, esta acción de bombeo positiva es lo que mantiene la línea funcionando sin sobretensiones.
Los ingenieros confían en este mecanismo para mantener un control estricto sobre la distribución del tiempo de residencia. Debido a que el material se empuja de una cámara en forma de C a la siguiente, se obtiene un perfil de flujo de primero en entrar, primero en salir. Esto es muy beneficioso para los procesos de extrusión reactiva donde los tiempos de reacción deben controlarse estrictamente para evitar la reticulación excesiva o la degradación.
Arquitectura de tornillos modulares: ejes estriados y elementos segmentados
Los tornillos modulares modernos ensamblan segmentos individuales sobre ejes estriados. Estos segmentos incluyen elementos de transporte, amasado, mezclado e inversión. Este diseño modular permite a los ingenieros configurar un sistema adaptado a perfiles de fusión y sensibilidad al corte específicos. Los elementos especializados, como los elementos mezcladores distributivos, los bloques de amasado neutros y los anillos de restricción, realizan distintas funciones dentro del proceso. Puede cambiar un bloque de amasado de alto cizallamiento por un elemento mezclador de engranajes distributivos si su formulación cambia de un plástico de ingeniería resistente a un elastómero sensible al cizallamiento.
El propio eje estriado está diseñado para soportar cargas de torsión masivas. Los ejes de alto par a menudo utilizan un diseño de estrías involutas para distribuir la fuerza de rotación uniformemente a lo largo del diámetro interior de los elementos del tornillo. Esto evita la torsión del eje o el agrietamiento del elemento al procesar masas fundidas de alta viscosidad a bajas temperaturas.
Fricción, cizallamiento y control térmico
La extrusión equilibra el corte mecánico y el control térmico externo. La rotación del tornillo y los bloques de amasado generan fricción, mientras que los calentadores y enfriadores de barril controlan las temperaturas externas. Elementos de tornillo específicos, como bloques de amasado y elementos inversos, están configurados para controlar la cantidad exacta de energía cortante impartida al material. Los circuitos independientes de refrigeración y calefacción a lo largo del cañón evitan la disipación viscosa descontrolada mediante una zonificación térmica precisa. Si ejecuta una línea de composición de alta velocidad, la cizalla mecánica a menudo genera más calor del que requiere el proceso, lo que convierte al sistema de enfriamiento del barril en el principal mecanismo de control de temperatura.
Usamos canales de enfriamiento de agua o aceite perforados cerca de la pared interior del barril para extraer este exceso de calor rápidamente. El equilibrio entre las RPM del tornillo, la agresividad de los bloques de amasado y la eficiencia del sistema de enfriamiento determina la temperatura final de la masa fundida. Hacer esto mal conduce a la degradación del polímero, la liberación de gases y propiedades mecánicas deficientes en el producto final.
El mecanismo de autolimpieza
La interacción cinemática presenta el vuelo de un tornillo limpiando la raíz del otro con un espacio reducido. Esta acción de autolimpieza evita la acumulación de material en las paredes del barril. Garantiza una distribución uniforme del tiempo de residencia y minimiza la degradación térmica de los polímeros sensibles al calor. Al procesar materiales que tienden a reticularse o quemarse si se dejan estancados, esta renovación continua de la superficie es lo que evita que el extrusor se obstruya.
La holgura entre los tornillos suele reducirse a fracciones de milímetro. Esta estricta tolerancia requiere un mecanizado de precisión y cojinetes de empuje robustos para evitar que los tornillos se desvíen y choquen entre sí bajo alta presión. El perfil autolimpiante también ayuda en los cambios de color, ya que los tornillos se limpian solos de manera efectiva, lo que reduce la cantidad de compuesto de purga necesaria entre pasadas.

Variaciones estructurales: evaluación de tipos de extrusoras para su aplicación
Sistemas de doble husillo paralelos corotativos y contrarrotativos
Los sistemas de doble tornillo paralelo co-rotativos utilizan mecánicas de alta velocidad y alto cizallamiento, ideales para compuestos, dispersión de rellenos, aleaciones y extrusión reactiva. El material se transfiere en un patrón en forma de ocho entre los tornillos, maximizando la renovación del área de superficie. Esta mezcla agresiva es lo que se necesita para descomponer los aglomerados en masterbatches de color o dispersar fibras de vidrio en una matriz de nailon. Las capacidades de altas RPM permiten rendimientos masivos en espacios de máquina relativamente pequeños.
Un tornillo gemelo paralelo contrarrotante se basa en una mecánica de alta presión y bajo cizallamiento donde el material se transporta en cámaras cerradas en forma de C. Esto lo hace adecuado para la extrusión de perfiles, extrusión de tuberías y el procesamiento de materiales térmicamente sensibles como formulaciones de PVC rígido. La acción contrarrotante actúa como una bomba de engranajes de desplazamiento positivo, generando una inmensa presión en el troquel sin generar calor de corte excesivo. Por eso se los ve dominando los sectores de extrusión de tubos pesados y láminas anchas.
Mecánica del extrusor cónico de doble tornillo
Una extrusora cónica de doble tornillo presenta un diseño de tornillo cónico, con un diámetro mayor en el extremo de alimentación y un diámetro menor en el extremo de descarga. La gran capacidad de volumen en la zona de alimentación permite procesar materiales de baja densidad aparente y mezclas secas. El pequeño diámetro en la zona de descarga reduce la velocidad lineal y el calor cortante, lo que permite una acumulación gradual de alta presión. Esta configuración es el estándar preferido para la fabricación de tubos y perfiles de PVC de alto rendimiento.
La geometría de los tornillos cónicos comprime naturalmente el material a medida que avanza. Esto elimina la necesidad de relaciones de compresión agresivas en el diseño del tramo del tornillo, protegiendo aún más los polímeros sensibles al corte. Los enormes cojinetes de empuje necesarios para soportar la contrapresión están alojados en la sección trasera más ancha de la caja de cambios, lo que proporciona una excelente estabilidad mecánica y una larga vida operativa.
Diseños entrelazados versus diseños no entrelazados
Los tornillos entrelazados ofrecen un espacio reducido y una alta capacidad de limpieza automática. Los diseños que no se entrelazan proporcionan una mezcla altamente distributiva y con menor cizallamiento. Es esencial hacer coincidir estos diseños con viscosidades de materiales específicos y requisitos de mezcla, diferenciando entre polímeros altamente rellenos y mezclas de elastómeros de baja viscosidad. Las extrusoras sin engrane se utilizan a menudo en aplicaciones de desvolatilización donde se necesita una gran superficie de la masa fundida expuesta al vacío sin impartir un alto cizallamiento.
En una configuración entrelazada, los tramos de un tornillo penetran los canales del otro. Esto crea regiones de alto corte en el vértice donde se unen los tornillos. En una configuración sin engrane, los tornillos se colocan más separados, lo que permite que el material fluya libremente entre los dos ejes. Esto da como resultado una acción de mezcla mucho más suave, adecuada para mezclar materiales altamente viscosos con aditivos de baja viscosidad sin causar separación de fases.
Matriz de aplicaciones industriales
| Aplicación | Tipo de extrusor recomendado | Beneficio operativo clave |
| Mezclas magistrales y masterbatch | Sistemas paralelos corotativos | Alto cizallamiento, excelente mezcla dispersiva, rápida renovación de la superficie. |
| Extrusión de perfiles térmicamente sensibles (PVC) | Sistemas paralelos cónicos o contrarrotativos | Baja generación de calor de corte, alta presión de desplazamiento positivo. |
| Desvolatilización y eliminación de disolventes | Sistemas paralelos de ventilación múltiple y alto L/D | Exposición de gran superficie de fusión, múltiples zonas de vacío. |
| Extrusión alimentaria y farmacéutica | Sistemas co-rotativos de grado sanitario. | Limpieza automática, control preciso de la temperatura. |
Anatomía del proceso de extrusión: características de los resultados
Dinámica de alimentación y tolva
La introducción de material sólido en la extrusora requiere una mecánica precisa en la interfaz de la garganta de alimentación y el recorrido del tornillo. Los diseños de las camisas de enfriamiento de la garganta de alimentación evitan la fusión y formación de puentes prematuros. Si la garganta de alimentación se calienta demasiado, los gránulos de polímero se derretirán y se pegarán a las paredes, bloqueando el flujo de material y privando al extrusor. Pasamos agua fría a través de la pieza fundida de la garganta de alimentación para mantener un límite de temperatura nítido.
Los alimentadores gravimétricos (pérdida de peso) a menudo son necesarios en lugar de los alimentadores volumétricos para mantener proporciones precisas de formulación en el procesamiento continuo. Los dosificadores volumétricos asumen una densidad aparente constante, lo que rara vez es cierto para polvos triturados o muy cargados. Los alimentadores gravimétricos pesan constantemente el material que se alimenta y ajustan la velocidad del sinfín para mantener un flujo másico estricto, lo que garantiza que el compuesto final cumpla con las especificaciones exactas.
Zonas de Fusión y Plastificación
El lecho sólido se descompone mediante una combinación de calor conductivo del barril y cizallamiento mecánico de los bloques de amasado. La configuración del perfil del tornillo en esta zona dicta la velocidad y la homogeneidad de la masa fundida de polímero. Normalmente utilizamos una serie de elementos de transporte hacia adelante para generar presión, seguidos de una sección de bloque de amasado restrictiva que obliga a los gránulos sólidos a frotarse entre sí y a la pared del cañón.
Este calor por fricción es lo que realmente funde el polímero en una configuración de doble tornillo de alta velocidad. Los calentadores de barril están ahí principalmente para elevar la temperatura de la máquina antes del arranque y para mantener el punto de ajuste si la cizalla mecánica no es suficiente. El diseño de esta zona requiere equilibrar la necesidad de un derretimiento rápido con el riesgo de sobrecalentamiento localizado.
Venteo y Desgasificación (Desvolatilización)
Las zonas de ventilación atmosférica y de vacío utilizan elementos de transporte hacia adelante especializados para reducir la presión y crear una película delgada de material. Eliminan la humedad, el aire atrapado, los monómeros residuales y los subproductos volátiles antes del troquel para evitar defectos estructurales en el producto final. Si no se extraen estos gases, se expandirán a medida que la masa fundida salga del molde, provocando formación de espuma, defectos en la superficie y una caída masiva de la resistencia mecánica.
- El perfil del tornillo pasa a ser un elemento transportador de paso alto y de vuelo profundo debajo del puerto de ventilación.
- Este aumento repentino en el volumen libre hace que la presión de fusión caiga casi a cero.
- El polímero forma una película delgada en la pared del cilindro y la raíz del tornillo, maximizando el área de superficie.
- Una bomba de vacío extrae los gases volátiles a través del puerto de ventilación.
- Luego, el perfil del tornillo vuelve a convertirse en un elemento restrictivo para restablecer la presión para la siguiente zona.
Bombeo, moldeado de matrices y peletización
La zona de medición final estabiliza la presión para superar la resistencia de la matriz. La extrusora interactúa con sistemas de filtración de material fundido (cambiadores de pantalla) y varios cabezales de troquel (hebra, bajo el agua, lámina, perfil) para lograr la geometría del producto final. Los elementos de tornillo en esta zona están diseñados para minimizar el corte y maximizar la eficiencia del bombeo. Queremos un flujo constante y sin pulsaciones de masa fundida que ingrese al troquel.
Se instalan cambiadores de pantalla entre la extrusora y la matriz para filtrar partículas no fundidas, polímeros degradados y contaminantes extraños. Se debe controlar cuidadosamente la caída de presión a través del paquete de pantalla. A medida que las pantallas se obstruyen, la contrapresión aumenta, lo que puede desplazar el perfil de fusión hacia el extrusor y alterar toda la dinámica del proceso.
Especificación de una solución personalizada de extrusión de doble tornillo
Relación L/D (longitud a diámetro) y tiempo de residencia
Calcule y especifique la relación L/D según la complejidad de la tarea de composición. La fusión, ventilación y extrusión de perfiles estándar generalmente requieren de 24:1 a 36:1 L/D. La composición avanzada, la alimentación multipunto, la inyección de líquido y la desvolatilización profunda exigen de 40:1 a 48:1+ L/D. Los barriles más largos ofrecen una mejor mezcla y múltiples operaciones, pero conllevan un riesgo de degradación y requisitos de alto torque.
No se puede simplemente comprar el cañón más largo disponible y esperar buenos resultados. Un barril que es demasiado largo para una tarea de composición simple someterá al polímero a un historial de calor innecesario, degradando sus propiedades físicas. Por el contrario, un barril demasiado corto no proporcionará suficiente tiempo de residencia para una mezcla dispersiva o desvolatilización adecuada. Debe planificar cada operación de la unidad (alimentación, fusión, mezcla, ventilación, bombeo) y asignar el L/D necesario a cada sección.
Metalurgia, revestimientos de barriles y resistencia al desgaste
El desgaste abrasivo y corrosivo en el cilindro y los elementos del tornillo requiere una cuidadosa selección del material. Evalúe materiales base como aceros nitrurados, aceros para herramientas y aceros PM (pulvimetalurgia). Considere revestimientos y revestimientos como revestimientos bimetálicos, cromado y revestimientos de deposición física de vapor (PVD). Los cilindros segmentados con camisas de desgaste reemplazables ofrecen modularidad en comparación con los cilindros sólidos. Cuando se procesa nailon con un 30% de fibra de vidrio, los barriles nitrurados estándar se desgastarán en meses. Necesita elementos de acero para herramientas PM y revestimientos de cañón bimetálicos para sobrevivir a ese nivel de abrasión.
Seleccionar un proveedor confiable de doble husillo y cilindro le garantiza obtener la metalurgia adecuada para su formulación específica. El desgaste corrosivo causado por fluoropolímeros o retardantes de llama halogenados requiere aleaciones con alto contenido de níquel como Hastelloy o Inconel. El coste inicial de estos materiales premium se compensa con la enorme reducción del tiempo de inactividad y de las piezas de repuesto.
Escalabilidad: desde extrusoras "científicas" a escala de laboratorio hasta la producción
Pasar de extrusoras científicas a escala de laboratorio a la producción total requiere la aplicación de estrictos principios de ingeniería. Asegúrese de que la configuración elegida se traduzca efectivamente en mayores rendimientos manteniendo al mismo tiempo la integridad del material. No se puede simplemente aumentar las RPM y esperar la misma temperatura de fusión. La relación superficie-volumen cambia drásticamente al pasar de una extrusora de laboratorio de 20 mm a una máquina de producción de 75 mm.
La transferencia de calor se vuelve mucho menos eficiente en máquinas más grandes. El corte mecánico generado por los tornillos de mayor diámetro dominará el perfil térmico. Debe ajustar la geometría del tornillo, específicamente la agresividad de los bloques de amasado, para compensar este cambio en la termodinámica. Asociarse con un fabricante experimentado de extrusoras de doble tornillo es fundamental durante esta fase de ampliación para evitar costosas fallas de producción.
- Audite las formulaciones de materiales actuales para determinar los límites térmicos y de corte exactos.
- Trace las operaciones unitarias requeridas para calcular la relación L/D precisa necesaria.
- Especifique la metalurgia de tornillos y cilindros según el compuesto más abrasivo o corrosivo que planee utilizar.
- Exija una prueba a escala piloto al fabricante para validar el perfil del tornillo antes de aprobar la construcción final de la máquina.
Preguntas frecuentes
P: ¿Cuál es la principal ventaja de una extrusora de doble tornillo sobre la de un solo tornillo?
R: Proporciona desplazamiento positivo, evita el estancamiento del material y ofrece capacidades superiores de mezcla, control de corte y autolimpieza. Esto permite procesar formulaciones complejas, compuestos con alto contenido de relleno y extrusiones reactivas que fallarían en una configuración de un solo tornillo.
P: ¿Cuándo debo utilizar una extrusora cónica de doble tornillo?
R: Es ideal para materiales térmicamente sensibles como el PVC. La gran zona de alimentación maneja polvos de baja densidad aparente, mientras que el diseño cónico reduce el calor cortante en el extremo de descarga, lo que permite la extrusión de perfiles a alta presión sin degradar el polímero.
P: ¿Qué significa la relación L/D?
R: La relación Longitud-Diámetro indica la longitud del cañón en relación con su diámetro interno. Determina el tiempo de residencia disponible y la cantidad de operaciones unitarias (como ventilación o alimentación lateral) que puede realizar a lo largo del barril.
P: ¿Cómo funciona la limpieza automática?
R: Los tramos de un tornillo pasan cerca de la raíz del otro a medida que giran. Este espacio estrecho raspa continuamente el material de las superficies metálicas, evitando el estancamiento, la degradación y la acumulación del polímero en las paredes del cilindro.
P: ¿Por qué son importantes los tornillos modulares?
R: Permiten a los ingenieros personalizar el perfil del tornillo deslizando diferentes elementos de transporte, amasado y mezclado sobre un eje estriado. Esta flexibilidad le permite reconfigurar la máquina para diferentes polímeros o tareas de composición sin tener que comprar un tornillo completamente nuevo.