La adquisición de equipos de extrusión representa un gasto de capital de alto riesgo. Los desajustes técnicos durante este proceso provocan pérdidas agravadas. Se enfrenta a desperdicio de material, tiempo de inactividad excesivo y piezas rechazadas. El procesamiento de polímeros sensibles a la temperatura como el PVC presenta desafíos inherentes. Debe equilibrar las demandas de alto rendimiento con tolerancias dimensionales estrictas. Los requisitos de acabado superficial también exigen un control preciso. El PVC se degrada rápidamente bajo calor excesivo o cizallamiento. Esto hace que la selección de equipos sea crítica para la estabilidad de la producción a largo plazo.
Mitigar estos riesgos de producción requiere una evaluación técnica rigurosa. Debes analizar la línea de extrusión componente por componente. Las especificaciones básicas de salida no cuentan toda la historia. Necesita evaluar los sistemas de control térmico y manejo de materiales aguas arriba. Las capacidades de calibración e integración posteriores son igualmente importantes. Una bien diseñada máquina extrusora de perfiles de PVC aborda estas variables directamente. Proporciona la infraestructura mecánica y digital necesaria para mantener una producción en estado estable.
Conclusiones clave
La arquitectura del tornillo dicta la compatibilidad del material: el procesamiento de mezclas secas de PVC requiere configuraciones específicas de doble tornillo para controlar la sensibilidad al corte y evitar la degradación del material.
El equipo posterior es de misión crítica: la extrusora solo derrite y empuja el plástico; La estabilidad dimensional final depende completamente de la precisión de la calibración de vacío y los sistemas de enfriamiento.
Los controles de circuito cerrado evitan la deriva: los sistemas PLC avanzados con regulación de velocidad sincronizada y controles de temperatura multizona no son negociables para minimizar las tasas de desperdicio.
La investigación de proveedores se extiende más allá de la venta: un fabricante confiable de máquinas de extrusión de perfiles debe proporcionar pruebas de aceptación de fábrica (FAT) verificables, capacitación sólida del operador y repuestos accesibles.
Definición de criterios de éxito para la producción de perfiles de PVC
Encuadre del problema
Los requisitos del producto final dictan las especificaciones de su máquina. No se puede forzar a una extrusora genérica a producir perfiles arquitectónicos de alta tolerancia. Las propiedades físicas de su producto final determinan las características mecánicas necesarias. Debe definir estos parámetros antes de evaluar el equipo. No alinear las capacidades de la máquina con los requisitos del producto garantiza cuellos de botella en la producción y tasas de desperdicio inaceptables.
Tolerancias dimensionales y espesor de pared
Los perfiles estructurales requieren un estricto cumplimiento de las tolerancias dimensionales. Los límites de desviación aceptables suelen estar dentro de +/- 0,1 milímetros. La vibración de la máquina impacta directamente estas métricas. Una presión de fusión inconsistente provoca variaciones en el espesor de la pared. Un bastidor rígido de la máquina absorbe las vibraciones operativas. Las cajas de engranajes de alta calidad mantienen una rotación constante del tornillo. Estos elementos evitan las marcas de vibración y garantizan una distribución uniforme del material. El espesor constante de la pared previene fallas estructurales en la aplicación final.
Acabado superficial y propiedades mecánicas
El acabado superficial depende en gran medida de la homogeneidad de la masa fundida. El diseño de la matriz también juega un papel importante. Una masa fundida de polímero bien mezclada produce una superficie lisa y brillante. Una mala mezcla da lugar a puntos opacos y líneas de flujo. Las propiedades mecánicas, como la resistencia al impacto, dependen de una fusión adecuada. La extrusora debe aplicar la cantidad correcta de energía cortante. Muy poca cizalladura deja partículas sin derretir. Demasiado cizallamiento degrada las cadenas de polímero. Ambos escenarios comprometen la resistencia al impacto del perfil de PVC.
Realidades de la formulación de materiales
Las diferentes formulaciones de PVC requieren distintas configuraciones de máquina. El procesamiento de UPVC rígido exige cajas de engranajes de alto torque y un enfriamiento intensivo del barril para evitar quemaduras. El PVC flexible se basa en un control especializado de la tensión de arrastre para evitar el estiramiento. Las formulaciones altamente llenas presentan desafíos únicos. El alto contenido de carbonato de calcio aumenta el desgaste abrasivo. Esto requiere una metalurgia especializada para los tornillos y los cilindros. Debe hacer coincidir el diseño de la máquina con su compuesto específico.
Manipulación de materiales ascendentes: el requisito previo para el éxito de la extrusión
Dimensiones de evaluación
La preparación del material dicta la estabilidad de la extrusión. El polímero debe ser uniforme antes de ingresar a la extrusora. La densidad aparente inconsistente provoca un aumento repentino. El surgimiento conduce a variaciones dimensionales en el perfil final. El equipo upstream se encarga de la mezcla, la dosificación y la alimentación. Estos sistemas son la primera línea de defensa contra los defectos de calidad. No se puede corregir una mala preparación del material en el futuro.
Sistemas de mezcla caliente/frío
La resina de PVC requiere calentamiento por fricción a alta velocidad. Este proceso abre las partículas de PVC, permitiéndoles absorber aditivos, plastificantes y estabilizadores. El mezclador en caliente logra esto mediante un intenso cizallamiento mecánico. Es obligatoria una posterior refrigeración por agua. El mezclador en frío baja rápidamente la temperatura para evitar la fusión y aglomeración prematura. El resultado es una mezcla seca uniforme y de flujo libre que ingresa constantemente a la tolva del extrusor.
Cargue la resina de PVC y los estabilizadores en la mezcladora caliente.
Aplique fricción a alta velocidad hasta que el lote alcance entre 120 °C y 130 °C.
Descargue el compuesto caliente en el mezclador de enfriamiento.
Haga circular agua fría a través de la camisa del mezclador de enfriamiento hasta que el lote caiga por debajo de 40°C.
Descargar la mezcla seca estabilizada a un silo de almacenamiento para que repose.
Dosificación y alimentación gravimétrica
Los sistemas de alimentación automatizados evitan que el material se acumule. Los alimentadores por pérdida de peso miden la masa exacta de material que ingresa a la máquina. Ajustan la velocidad del tornillo de alimentación en tiempo real. Esto asegura una densidad aparente constante del compuesto. La alimentación constante mantiene una presión de fusión constante dentro del barril. Los alimentadores volumétricos no pueden tener en cuenta las variaciones de densidad. Los sistemas gravimétricos proporcionan la precisión necesaria para la extrusión de perfiles de tolerancia estricta.
Arquitectura del extrusor central: evaluación del extrusor de perfiles de PVC
Categorías de soluciones
Los componentes mecánicos principales impulsan el proceso de extrusión. La extrusora funde, mezcla y bombea el polímero. La arquitectura de estos componentes determina la eficiencia del procesamiento. Debe evaluar el diseño del tornillo, la metalurgia y los sistemas de accionamiento. Estos elementos definen la vida útil operativa del equipo. También dictan el rendimiento máximo alcanzable sin comprometer la calidad.
Extrusora de perfiles de doble tornillo cónico versus paralelo
Los tornillos gemelos cónicos generan alta presión rápidamente. Presentan una longitud de cañón más corta. Esto los hace adecuados para perfiles y tuberías de gran tamaño. Manejan demandas de alto rendimiento de manera eficiente. Sin embargo, una extrusora de perfiles de doble tornillo paralelo ofrece diferentes ventajas. Los tornillos paralelos proporcionan excelentes capacidades de ventilación. Proporcionan un corte suave y constante a lo largo de un cañón más largo. Esto los hace ideales para perfiles de ventanas de alto rendimiento. Las extrusoras de un solo husillo generalmente no son adecuadas para el polvo de PVC. Carecen de desplazamiento positivo y generan fricción excesiva.
Característica
Doble tornillo cónico
Tornillo gemelo paralelo
Longitud del cañón (relación L/D)
Más corto (normalmente de 22:1 a 24:1)
Más largo (normalmente de 28:1 a 32:1)
Generación de presión de fusión
Alto y rápido
Gradual y consistente
Perfil de corte
Agresivo, bueno para paredes pesadas.
Suave, ideal para formulaciones sensibles.
Eficiencia de ventilación
Moderado
Excelente, elimina la humedad eficazmente.
Metalurgia de barriles y tornillos
El procesamiento de PVC libera cloro gaseoso corrosivo. Los rellenos abrasivos como el carbonato de calcio provocan un desgaste severo. Los componentes de acero estándar se degradan rápidamente en estas condiciones. Se deben especificar recubrimientos bimetálicos o acero nitrurado. Las aleaciones de carburo de tungsteno proporcionan una excelente resistencia al desgaste. Estas metalurgias avanzadas prolongan la vida útil de la unidad de plastificación. Mantienen el espacio crítico entre las hélices y la pared del cañón. Este espacio libre es vital para la eficiencia del bombeo.
Motores de accionamiento y cajas de cambios
Los troqueles de perfil complejo generan una contrapresión significativa. El sistema de accionamiento debe superar esta resistencia. Necesita cajas de cambios de alto par y bajas RPM. Los cojinetes axiales integrados absorben la carga axial de los tornillos. Un cojinete de empuje defectuoso destruirá la caja de cambios. Los motores de CA con variadores de frecuencia (VFD) ofrecen un control de velocidad preciso. Un robusto sistema de accionamiento garantiza que la extrusora de perfiles de PVC funcione sin problemas bajo cargas pesadas.
Diseño de matrices y dinámica del flujo de fusión
Dimensiones de evaluación
Las herramientas dan forma al polímero fundido antes de la calibración. El diseño de matrices requiere una ingeniería compleja. Los canales de flujo internos deben distribuir la masa fundida uniformemente. El flujo desigual provoca deformaciones y tensión interna. La matriz debe equilibrar la velocidad del polímero en toda la sección transversal del perfil. Un diseño deficiente de la matriz genera problemas continuos en el procesamiento posterior.
Consideraciones reológicas
La geometría del troquel debe tener en cuenta el comportamiento de flujo del PVC. Los polímeros fundidos exhiben propiedades viscoelásticas. Se hinchan al salir de los labios. Este fenómeno se conoce como oleaje. Los ingenieros de herramientas deben calcular esta expansión. Cortaron el troquel un poco más pequeño que la forma final deseada. La geometría exacta depende de la formulación específica de PVC. Los cambios en el compuesto requieren ajustes en el troquel.
Matrices de cavidades múltiples versus de una sola cavidad
Los troqueles con múltiples cavidades ofrecen un mayor rendimiento. Producen dos o más perfiles simultáneamente. Esto maximiza la producción de una extrusora grande. Sin embargo, complican el control del proceso. Equilibrar el flujo entre múltiples cavidades es difícil. Los troqueles de una sola cavidad proporcionan un control del proceso más sencillo. Son ideales para perfiles complejos y de paredes pesadas. Debe sopesar el volumen de producción frente a la complejidad operativa.
Capacidades de coextrusión
La coextrusión añade una capa secundaria al perfil. Esto suele implicar la aplicación de una capa resistente a la intemperie de ASA o PMMA. Esta capa protege un núcleo de PVC reciclado. El proceso requiere una extrusora secundaria. Las matrices deben fusionar suavemente las dos corrientes fundidas. Las temperaturas y viscosidades de los dos polímeros deben ser compatibles. La coextrusión reduce los costos de material al tiempo que mejora el rendimiento exterior.
Calibración posterior: el 50 % oculto de una línea de extrusión de perfiles personalizados
Características-Resultados
Los componentes posteriores dictan directamente la calidad del producto. La extrusora sólo empuja el plástico fundido. El sistema de calibración congela las dimensiones. Una alta calidad línea de extrusión de perfiles personalizados de depende en gran medida de la precisión posterior. Un enfriamiento inadecuado o una extracción errática arruinarán una masa fundida perfectamente extruida. Debes evaluar estas unidades con el mismo rigor que el extrusor.
Tablas de calibración de vacío
Las mesas de calibración utilizan vacío para mantener la forma del perfil. La calibración en seco utiliza bloques de vacío. La calibración húmeda sumerge el perfil en agua. Las bombas de vacío y de agua independientes son esenciales. Previenen las fluctuaciones de presión. Los casquillos de tamaño congelan las dimensiones exteriores del perfil. El vacío empuja el polímero blando contra las mangas de metal enfriadas. Este proceso requiere un control preciso para evitar marcas de arrastre en la superficie.
Tanques de enfriamiento
Los tanques de enfriamiento eliminan el calor residual. Es necesario un flujo de agua turbulento. Rompe la capa límite térmica alrededor del perfil. Esto elimina el calor más rápido que el flujo laminar. Las zonas con temperatura controlada evitan el choque térmico. Una longitud adecuada del tanque garantiza que el núcleo del perfil se enfríe por completo. Un enfriamiento insuficiente provoca una contracción posterior a la extrusión. El perfil se deformará después de salir de la máquina.
Unidades de transporte (tractor)
La unidad de arrastre tira del perfil a través de la línea. Los arrastres Caterpillar proporcionan una tracción constante. Deben disponer de control de velocidad sincronizado y servoaccionado. Un tirón errático estira o comprime el perfil blando. Esto destruye las tolerancias dimensionales. Las plataformas de arrastre deben coincidir con la forma del perfil. Esto evita aplastar las delicadas redes internas. La tensión constante es fundamental para una producción estable.
Sistemas de corte y apilado
Los sistemas de corte deben coincidir con el espesor del perfil. Las sierras planetarias funcionan bien para perfiles gruesos y rígidos. Proporcionan un corte limpio y cuadrado. Las cortadoras de guillotina se adaptan a perfiles más delgados o flexibles. Eliminan la generación de polvo. Las mesas basculantes automatizadas manejan las longitudes terminadas. Dejan caer suavemente los perfiles en las estanterías apilables. Esto evita daños a la superficie acabada.
Sistemas de control de precisión y automatización
Dimensiones de evaluación
El software y los sensores mantienen la producción en estado estable. Los ajustes manuales no pueden seguir el ritmo de las velocidades de extrusión modernas. Los sistemas de control de precisión monitorean docenas de variables simultáneamente. Realizan microajustes para mantener el equilibrio. Un sistema PLC robusto reduce la dependencia de la intuición del operador. Estandariza el proceso de producción.
Control de temperatura de circuito cerrado
Los controladores PID gestionan el delicado equilibrio térmico. Controlan el calentamiento y enfriamiento del cañón. Las bandas calefactoras de cerámica proporcionan el calor. La refrigeración se realiza mediante sopladores de aire o sistemas de circulación de aceite. El algoritmo PID evita sobrepasos de temperatura. El PVC se degrada rápidamente si la temperatura aumenta. El control de circuito cerrado mantiene la temperatura de fusión dentro de una estricta tolerancia de un grado.
Velocidades de conducción sincronizadas
La tensión de la línea debe permanecer constante. El PLC central vincula las velocidades de accionamiento. Sincroniza la velocidad del tornillo extrusor, el alimentador dosificador y la velocidad de transporte. Si la extrusora se acelera, el arrastre se acelera proporcionalmente. Esto evita que el perfil se hunda o se rompa. La sincronización es vital durante el arranque de la máquina y los cambios de velocidad.
Monitoreo de procesos y registro de datos
El monitoreo en tiempo real permite el mantenimiento predictivo. Los sensores rastrean la presión y la temperatura del derretido y la carga del motor. El registro de datos registra estos parámetros a lo largo del tiempo. Puede auditar la calidad revisando datos históricos. Los picos en la carga del motor indican desgaste de los cojinetes o material frío. Las caídas en la presión de fusión sugieren problemas de alimentación. Estos datos le permiten solucionar problemas antes de que causen tiempo de inactividad.
Solución de problemas de defectos comunes de extrusión de PVC mediante las características de la máquina
Dimensiones de evaluación
Las capacidades específicas de la máquina resuelven los frecuentes desafíos de producción. Comprender cómo el hardware soluciona los defectos mejora su estrategia de adquisiciones. Puede especificar funciones que aborden sus problemas más comunes. Este enfoque proactivo reduce las tasas de desperdicio y mejora la efectividad general del equipo.
Tipo de defecto
Causa principal
Solución de características de la máquina
Degradación térmica (amarillento)
Refrigeración inadecuada del tornillo o controladores PID fallidos.
Sistemas de refrigeración de aceite de tornillo interno; Relés de estado sólido para un control preciso del calentador.
Deformación dimensional
Enfriamiento desigual o vías de transporte desalineadas.
Tanques de agua turbulenta multizona; Arrastres de orugas servoaccionados.
Líneas de troqueles de superficie
Desgaste abrasivo en los labios del dado o partículas no fundidas.
Recubrimientos para matrices de carburo de tungsteno; Geometría de corte de doble tornillo optimizada.
Colapso web interno
Presión de vacío excesiva o mala resistencia a la fusión.
Bombas de vacío independientes de frecuencia variable para un control delicado de la cámara.
Surgimiento (variación de espesor)
Densidad aparente del material inconsistente que ingresa al cañón.
Sistemas de dosificación gravimétrica por pérdida de peso.
Degradación térmica (amarillento/quemado)
La degradación térmica aparece como rayas amarillentas o marrones. Esto ocurre cuando el PVC se sobrecalienta. Este problema suele ser causado por una refrigeración inadecuada del núcleo del tornillo. Los puntos muertos en el diseño del dado también atrapan el material, provocando que se queme. Los controladores de temperatura defectuosos provocan picos de calor. La actualización a refrigeración interna por aceite de tornillo mitiga este riesgo. Los controladores PID precisos evitan la fuga térmica.
Deformación y contracción dimensional
La deformación posterior a la extrusión arruina los perfiles estructurales. El enfriamiento desigual en los tanques de agua provoca tensiones internas. El perfil se dobla a medida que se liberan estas tensiones. Los arrastres de oruga desalineados también provocan deformaciones. Tiran del perfil en ángulo. Garantizar un flujo de agua turbulento y uniforme evita el estrés térmico. La alineación láser de las vías de arrastre garantiza un arrastre recto.
Imperfecciones superficiales
Las líneas del troquel y el brillo deficiente degradan la apariencia del producto. Una homogeneidad inadecuada de la masa fundida deja partículas sin fundir que rayan la superficie. El desgaste abrasivo en los labios del troquel provoca líneas de arrastre continuas. La presión de tamaño de vacío incorrecta empuja el material con demasiada fuerza contra el calibrador. La optimización del diseño del tornillo mejora la mezcla. Los revestimientos endurecidos resisten el desgaste y mantienen una superficie pulida.
Aplicaciones especializadas: Consideraciones sobre la máquina de perfiles de ventanas UPVC
Factores que influyen en el valor general
La industria de fenestración requiere capacidades de máquina específicas. Los perfiles de ventana son muy complejos. Exigen tolerancias estrictas para los burletes y la inserción de herrajes. Una extrusora estándar no puede cumplir con estos requisitos. Debe especificar una máquina de perfil UPVC dedicada diseñada para aplicaciones arquitectónicas.
Correas internas complejas
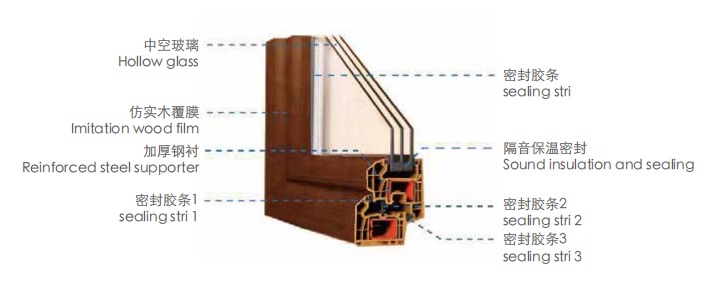
Los perfiles de ventana presentan diseños de varias cámaras. Estas redes internas proporcionan rigidez estructural y aislamiento térmico. Los troqueles y las unidades de calibración deben manejar estas delicadas estructuras. Un vacío excesivo provocará el colapso de las paredes internas. Un enfriamiento insuficiente les permitirá hundirse. La mesa de calibración requiere control de vacío independiente para diferentes secciones del perfil.
Resistencia a la intemperie y manejo de formulaciones
Los perfiles de las ventanas soportan una dura exposición a los rayos UV. La formulación incluye altos niveles de dióxido de titanio y estabilizadores UV. La máquina perfiladora de ventanas UPVC debe procesar estas mezclas sin degradar los aditivos. El diseño del tornillo debe proporcionar suficiente cizallamiento para dispersar el dióxido de titanio de manera uniforme. Una mala dispersión provoca tiza y decoloración en el campo.
Procesamiento en línea
Las líneas de producción modernas integran operaciones secundarias. Las unidades de perforación automatizadas crean orificios de drenaje. Las estaciones de enrutamiento preparan ranuras de hardware. La inserción de burletes en línea ahorra mano de obra. Integrar estos pasos directamente en la línea de extrusión aumenta la eficiencia. El PLC central debe sincronizar estas máquinas auxiliares con la velocidad de arrastre principal.
Investigación de un fabricante de máquinas de extrusión de perfiles
Dimensiones de evaluación
La evaluación de la credibilidad de los proveedores garantiza un soporte a largo plazo. Estás comprando una relación, no sólo metal. El fabricante debe comprender sus objetivos de producción específicos. Deben proporcionar experiencia en ingeniería y un servicio posventa confiable. Una mala elección de proveedor genera activos abandonados y hardware sin soporte.
Profundidad de ingeniería y personalización
Evaluar la capacidad del proveedor para diseñar soluciones personalizadas. Un fabricante acreditado de máquinas extrusoras de perfiles adapta la línea al diseño de su fábrica. Ajustan la altura de la máquina, la ubicación del panel de control y la longitud del tanque de enfriamiento. Deben demostrar experiencia con su cartera de productos específica. Solicite estudios de casos que detallen instalaciones personalizadas similares.
Pruebas de aceptación de fábrica (FAT)
Nunca acepte un envío sin un FAT riguroso. Esta prueba se realiza en las instalaciones del fabricante. Debe utilizar su formulación de PVC actual y sus propios troqueles. La máquina debe funcionar a la velocidad contratada durante un tiempo sostenido. Los perfiles finales deben cumplir con sus tolerancias dimensionales. El FAT demuestra que la máquina funciona antes de salir de la fábrica.
Soporte posterior a la instalación
Las líneas de extrusión requieren un mantenimiento continuo. Los acuerdos de nivel de servicio (SLA) definen el tiempo de respuesta del proveedor. El inventario local de repuestos evita tiempos de inactividad prolongados. Las capacidades de diagnóstico remoto permiten a los ingenieros solucionar fallas del PLC a través de Internet. Verifique la infraestructura de soporte del proveedor antes de firmar la orden de compra.
Riesgos de implementación y estrategias de mitigación
Realidades de la implementación
La instalación y la puesta en servicio presentan riesgos importantes. Incluso la mejor máquina falla si las instalaciones no están preparadas. Debes gestionar la infraestructura y los elementos humanos. La planificación proactiva mitiga los retrasos en la puesta en marcha. Garantiza una transición fluida desde la instalación hasta la producción completa.
Infraestructura de servicios públicos
La extrusión requiere un soporte masivo de servicios públicos. Los sistemas de agua enfriada deben soportar la carga térmica de los tanques de enfriamiento. El aire comprimido debe estar limpio y seco para operar cortadoras neumáticas. La energía trifásica estable es fundamental. Las fluctuaciones de voltaje dispararán los VFD y detendrán la extrusora. Debe actualizar la infraestructura de sus instalaciones antes de que llegue la máquina.
Brecha de habilidades del operador
La extrusión de PVC depende en gran medida de la intuición del operador. Los operadores deben comprender el comportamiento de los polímeros y la dinámica térmica. Una máquina nueva requiere una formación integral. Confíe en programas de capacitación dirigidos por proveedores durante la puesta en servicio. Los operadores necesitan experiencia práctica con las nuevas pantallas HMI y tablas de calibración. Un operador capacitado previene los desechos y protege el equipo.
Acceso telefónico a la formulación
Espere ajustes iterativos durante la fase de inicio. Es posible que su mezcla seca de PVC existente no funcione perfectamente con tornillos nuevos. La nueva máquina tiene un perfil de corte diferente. Deberá modificar el paquete de lubricante o los niveles del estabilizador. Trabaje en estrecha colaboración con su proveedor de materiales y el proveedor de la máquina para marcar la formulación.
Conclusión
Recopile sus dibujos de perfil específicos, requisitos de rendimiento y formulaciones de materiales antes de contactar a los proveedores.
Audite la infraestructura de servicios públicos de sus instalaciones para garantizar agua fría, aire comprimido y energía eléctrica estable.
Exija una prueba de aceptación de fábrica (FAT) completa utilizando sus propios troqueles y resina antes de autorizar el envío de la máquina.
Invierta mucho en capacitación de operadores dirigida por proveedores para cerrar la brecha de habilidades y reducir las tasas de desperdicio inicial.
Preguntas frecuentes
P: ¿Por qué es mejor un tornillo gemelo paralelo para perfiles de ventanas?
R: Los tornillos gemelos paralelos proporcionan un corte suave y uniforme a lo largo de un cilindro más largo. Esto evita la degradación térmica de las sensibles formulaciones de UPVC y al mismo tiempo mantiene el alto rendimiento necesario para la producción de perfiles de ventanas con múltiples cavidades.
P: ¿Cómo previene la calibración al vacío la deformación del perfil?
R: La calibración al vacío empuja el polímero blando contra las mangas metálicas enfriadas. Esto congela las dimensiones exteriores instantáneamente, evitando que el perfil se encoja o deforme mientras se enfría en el tanque de agua.
P: ¿Qué causa las rayas amarillas en los perfiles de PVC extruido?
R: Las rayas amarillas indican degradación térmica. Esto generalmente se debe a una refrigeración inadecuada del núcleo del tornillo, puntos muertos en el diseño de la matriz o controladores de temperatura PID defectuosos que permiten picos de calor.
P: ¿Por qué necesito un alimentador gravimétrico para la extrusión de PVC?
R: Los alimentadores gravimétricos miden la masa exacta de material que ingresa al extrusor. Esto compensa las variaciones en la densidad aparente, asegurando una presión de fusión constante y evitando fluctuaciones dimensionales en el perfil final.
P: ¿Puedo utilizar PVC rígido y flexible en la misma máquina?
R: Si bien es posible, no es óptimo. El UPVC rígido requiere cajas de engranajes de alto torque y enfriamiento intensivo. El PVC flexible requiere un control especializado de la tensión de arrastre. Cambiar entre ellos requiere importantes ajustes mecánicos y de herramientas.
P: ¿Cuál es el propósito de los barriles bimetálicos en la extrusión de PVC?
R: El procesamiento de PVC libera gases corrosivos y los rellenos como el carbonato de calcio son muy abrasivos. Los recubrimientos bimetálicos, como el carburo de tungsteno, protegen el cilindro y los tornillos del desgaste rápido, lo que prolonga la vida útil de la máquina.
P: ¿Cómo arreglo las líneas de troquel en mi perfil de PVC?
R: Las líneas del troquel son causadas por el desgaste abrasivo en los labios del troquel o por partículas de polímero no derretido que rayan la superficie. Debe pulir o volver a recubrir los labios del troquel y ajustar la temperatura del tornillo para garantizar una completa homogeneidad del fundido.
NO.18, Dong'an Road, zona industrial de Chengxiang, Taicang, ciudad de Suzhou, China WhatsApp: +86-13601907989 Teléfono: +86-0512-53377158 Teléfono: +86-13601907989 Correo electrónico: saldf@jwell.cn