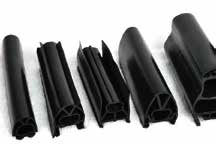
Las juntas de las puertas de los frigoríficos cumplen una función mecánica muy específica. Mantienen la eficiencia térmica, bloquean la condensación y mantienen los electrodomésticos cumpliendo con estrictos estándares energéticos. La producción de estos sellos en grandes volúmenes presenta distintos obstáculos de fabricación. Los gerentes de planta deben mantener estrictas tolerancias dimensionales mientras gestionan la contracción del polímero. Si el perfil se deforma durante el enfriamiento, el usuario final se enfrenta a arrugas permanentes y falla de succión. La integración de tiras magnéticas directamente en el flujo de trabajo sin reducir la velocidad de transporte añade otra capa de dificultad. Superar las altas tasas de desperdicio y las geometrías inconsistentes significa abandonar los equipos genéricos de procesamiento de plástico. Las instalaciones necesitan una máquina extrusora de juntas para puertas de refrigeradores especializada . Este equipo proporciona la regulación térmica y el control mecánico precisos necesarios para extruir perfiles complejos de múltiples cámaras de manera constante.
La versatilidad del material es obligatoria: la producción moderna requiere equipos capaces de manejar múltiples polímeros, lo que hace que una línea de extrusión de perfil de sellado de PVC TPU TPE flexible sea fundamental para adaptarse a las demandas del mercado.
La precisión dicta el rendimiento: la variable más importante en la rentabilidad de la fabricación de juntas es el proceso de calibración y enfriamiento, que evita la deformación del perfil, elimina las arrugas de la superficie y garantiza sellos herméticos para los aparatos.
La automatización reduce los costos operativos: la integración de la inserción de tiras magnéticas en línea, el corte automatizado y la soldadura directamente en la línea de extrusión reduce drásticamente los costos de mano de obra y los cuellos de botella de ensamblaje.
La selección de proveedores es una asociación: la elección de un fabricante de máquinas de extrusión de perfiles debe basarse en el soporte posventa, las capacidades de personalización de herramientas y los protocolos probados de pruebas de aceptación en fábrica (FAT).
La anatomía y la ciencia de los materiales de los sellos de refrigeradores
Encuadre de criterios de éxito
Una extrusión exitosa comienza con una definición estricta de los requisitos del producto final. Los sellos para refrigeradores funcionan en ambientes hostiles. Deben mantener la flexibilidad a temperaturas inferiores a -20 °C en aplicaciones de congelación. Requieren una alta resistencia química para resistir agentes de limpieza agresivos, ácidos alimentarios y aceites. La compresión hermética no es negociable para las clasificaciones de eficiencia energética. La integridad estructural dicta una adherencia magnética adecuada. Si el perfil colapsa o se deforma durante la extrusión, el imán interno no quedará al ras contra el marco de acero del aparato. Esto crea microespacios que provocan fugas de aire, rápida acumulación de escarcha y compresores sobrecargados.
Compensaciones en la selección de materiales
La elección del polímero adecuado determina el diseño del tornillo extrusor, los perfiles de calentamiento y la longitud del baño de enfriamiento. Debe equilibrar los costos de materia prima con el rendimiento de campo a largo plazo.
PVC blando: el cloruro de polivinilo sigue siendo la opción tradicional. Ofrece una rentabilidad extrema y una soldadura altamente confiable durante el ensamblaje final del marco a 45 grados. Sin embargo, la migración del plastificante con el tiempo hace que los sellos de PVC se endurezcan, se decoloren y se agrieten. Las regulaciones ambientales relativas a su producción y eliminación continúan empujando a los fabricantes hacia alternativas más limpias.
TPE/TPU: La industria está cambiando hacia los elastómeros termoplásticos (TPE) y los poliuretanos (TPU). Estos materiales proporcionan una flexibilidad superior a bajas temperaturas y una excelente recuperación de la deformación por compresión. Son totalmente reciclables y no liberan subproductos tóxicos durante el procesamiento. Mantienen su memoria elástica durante mucho más tiempo que el PVC, lo que garantiza un sellado hermético durante todo el ciclo de vida del electrodoméstico.
Tipo de material
Flexibilidad a baja temperatura
Recuperación del conjunto de compresión
Soldabilidad
Aplicación primaria
PVC blando
Moderado
Promedio
Excelente
Unidades residenciales económicas
TPE
Alto
Excelente
Bueno (requiere herramientas específicas)
Electrodomésticos modernos y ecológicos
TPU
muy alto
Pendiente
Bien
Refrigeración comercial de alta resistencia
Geometrías de montaje y complejidad del perfil
El proceso de extrusión debe adaptarse a varios métodos de instalación dictados por el diseño del aparato. Cada geometría requiere diseños de matrices y herramientas de calibración completamente diferentes.
Sellos a presión estilo dardo: comunes en unidades residenciales. La junta presenta una columna rígida o semirrígida en forma de flecha que presiona en una ranura previamente trazada en el revestimiento de plástico de la puerta.
Extrusiones de canal en U: utilizadas en unidades comerciales de servicio pesado. La junta se envuelve alrededor del borde de un panel de puerta de acero inoxidable, lo que requiere un ajuste apretado por fricción.
Canales ocultos atornillados: diseños más antiguos o especializados en los que la junta se fija mecánicamente a la puerta debajo de una solapa oculta.
El fuelle hueco de la junta debe comprimirse fácilmente cuando se cierra la puerta, pero debe recuperarse instantáneamente cuando se abre. Lograr este movimiento dinámico requiere un control preciso del espesor de la pared, a menudo con tolerancias de 0,1 milímetros durante la extrusión.
Requisitos de coextrusión
Muchas juntas modernas utilizan tecnología de coextrusión. Esto implica extruir una columna rígida (a menudo de dureza Shore D) para el montaje de la puerta junto con un fuelle suave y flexible (dureza Shore A) para el sello en sí. No puedes lograr esto con un solo extrusor. Requiere cabezales de troqueles multicapa especializados alimentados por configuraciones de múltiples extrusoras sincronizadas. El material rígido proporciona el agarre estructural necesario para permanecer en el riel de la puerta, mientras que el material blando proporciona un cojín hermético. La unión térmica entre estas dos corrientes de polímeros distintas debe ocurrir sin problemas dentro del cabezal del troquel bajo alta presión antes de que comience el enfriamiento.
Paso a paso: el proceso de fabricación por extrusión
Alimentación y Plastificación de Materias Primas
El proceso comienza en la etapa de manipulación de materiales. Las unidades de dosificación gravimétrica garantizan una mezcla precisa de resina virgen, triturado y masterbatch de color antes de que el polímero entre en la garganta de alimentación. Dentro del cilindro, un tornillo giratorio corta y funde el plástico. El control de la temperatura en las zonas del cañón es fundamental. Si la temperatura de fusión es demasiado baja, el material no fluirá adecuadamente, provocando una alta presión en la cabeza. Si es demasiado alto, el polímero se degrada, provocando marcas de quemaduras y pérdida de propiedades físicas. El diseño del tornillo, específicamente la relación de compresión y la profundidad del tramo, debe coincidir con el material específico que se procesa para garantizar una fusión homogénea sin un calentamiento excesivo.
Diseño de troqueles y conformación de perfiles
El polímero fundido se fuerza a través de herramientas personalizadas conocidas como matriz de extrusión. Esto da forma a la compleja sección transversal de varias cámaras de la junta del frigorífico. El diseño de matrices se basa en una dinámica de fluidos altamente especializada. Los ingenieros deben tener en cuenta el hinchamiento del troquel, que es la tendencia del polímero a expandirse cuando sale del herramental restrictivo. Los canales de flujo internos (la longitud del terreno) de la matriz deben equilibrar perfectamente la velocidad del material. Si el polímero fluye más rápido en la sección más gruesa del lomo que en la sección delgada del fuelle, el perfil se deformará y retorcerá instantáneamente al salir del troquel.
Calibración de enfriamiento y vacío
Esta es la transición más sensible de todo el proceso. El perfil pasa del troquel caliente a los tanques de refrigeración con agua fría. Las mesas de dimensionamiento al vacío evitan que las cámaras huecas de la junta colapsen mientras el polímero se solidifica. El vacío tira de la piel exterior del perfil contra bloques de latón o acero inoxidable. Mientras tanto, el agua fría turbulenta elimina el calor. Si el enfriamiento es desigual, se acumulan tensiones internas dentro de la matriz polimérica, lo que provoca una deformación permanente y una contracción horas después de que el producto se enrolla o corta.
Procesamiento y acabado en línea
Una vez que el perfil se enfría y es dimensionalmente estable, los procesos posteriores toman el relevo. Los mecanismos de inserción automatizados introducen la banda magnética continua directamente en la cámara designada de la junta. Las unidades de arrastre precisas utilizan correas de goma especializadas para tirar del perfil a una velocidad constante. La tensión de tracción debe estar perfectamente calibrada para evitar que el polímero caliente se estire. Finalmente, las unidades de corte automatizadas servoaccionadas cortan el perfil continuo en las longitudes exactas necesarias para el ensamblaje del marco de la puerta, lo que garantiza cortes limpios y cuadrados para la soldadura posterior.
Control de calidad en línea
La producción moderna se basa en sistemas de inspección óptica automatizados y micrómetros láser. Estos sensores verifican las dimensiones del perfil y la integridad estructural en tiempo real. Verifican el asiento adecuado de la banda magnética, el espesor de pared correcto y el ancho total del perfil. Garantizar que el producto final cumpla con las especificaciones exactas significa que pasará las pruebas de hermeticidad a nivel del consumidor. Los gerentes de planta quieren evitar situaciones en las que los usuarios finales deban utilizar tratamientos con agua hirviendo o secadores de pelo para reparar sellos deformados que no se ajustan al marco del aparato.
Componentes principales de una máquina extrusora de juntas para puertas de refrigerador
Especificaciones del extrusor
El procesamiento estándar de PVC blando generalmente se basa en extrusoras de un solo tornillo con una relación longitud-diámetro (L/D) de 24:1 o 28:1. Estos cuentan con tornillos de vuelo profundo optimizados para la sensibilidad al calor del PVC. Sin embargo, el procesamiento de elastómeros avanzados requiere una máquina de extrusión de tiras de sellado de TPE altamente eficiente . Estas máquinas cuentan con tornillos de barrera diseñados para garantizar la fusión completa del elastómero sin estancamiento del material. También requieren cajas de engranajes de mayor torque y sistemas de calentamiento de barril más robustos para soportar las temperaturas de procesamiento más altas de TPE y TPU.
Herramientas de coextrusión
Los cabezales de troquel multicapa son piezas de ingeniería complejas. Permiten la extrusión simultánea de diferentes durómetros de materiales. Puede combinar una base de PVC duro con un fuelle de TPE blando. Las herramientas utilizan distribuidores de bloques en Y para gestionar dos flujos de fusión diferentes, uniéndolos justo antes de la salida del troquel. Los canales de flujo deben estar muy pulidos para evitar que el material se atasque y se degrade. Las funciones de cambio rápido de estos cabezales de troquel ahorran horas de inactividad durante los cambios de productos, lo que permite a los operadores intercambiar placas de perfil sin desmontar todo el conjunto del troquel.
Integración de automatización aguas abajo
Una línea continua es tan rápida como su componente más lento. Las unidades de transporte sincronizadas utilizan orugas para agarrar el perfil con suavidad pero con firmeza, evitando el aplastamiento de las cámaras huecas. Los sistemas de punzonado y muescas en línea preparan la junta para el montaje final, recortando secciones específicas donde la junta se doblará en las esquinas. Finalmente, las máquinas soldadoras de esquinas de 45 grados fuera de línea transforman los perfiles cortados en marcos de puertas acabados y herméticos. La integración de los pasos de inserción y corte magnéticos directamente en la línea de extrusión maximiza el rendimiento y minimiza los daños por manipulación.
Evaluación de una línea de extrusión de perfiles de sellado de PVC TPU TPE
Adaptabilidad para miles de modelos de perfiles
Los fabricantes suelen producir miles de modelos diferentes de juntas OEM y de posventa. Esto requiere una línea de extrusión de perfiles de sellado de PVC TPU TPE que pueda manejar cambios rápidos. Necesita equipos que admitan herramientas de cambio rápido tanto para unidades residenciales como de refrigeración comercial. Una máquina encerrada en un único tipo de perfil o material se convertirá rápidamente en un cuello de botella en una instalación de fabricación diversa. Busque tablas de calibración modulares que permitan a los operadores cambiar los bloques de vacío en minutos en lugar de horas.
Velocidad de producción versus métricas de calidad
La velocidad de la línea normalmente se mide en metros por minuto. Si bien las velocidades altas (15-25 m/min) aumentan la producción, también elevan el riesgo de inestabilidad dimensional. Las velocidades más altas requieren sistemas de refrigeración exponencialmente más eficientes. Si se empuja el perfil a través del baño de agua demasiado rápido, el núcleo permanece caliente. Esto conduce a una contracción posterior a la extrusión una vez que se empaqueta el producto. Evaluar una máquina significa encontrar el equilibrio óptimo entre el máximo rendimiento y una calidad sin defectos, lo que a menudo requiere tanques de enfriamiento extendidos o baños de enfriamiento secundarios.
Control de precisión y gestión de tolerancias
Mantener el espesor de la pared y la geometría del perfil requiere sistemas de control avanzados. Los controladores lógicos programables (PLC) administran cada zona de calentamiento, transductor de presión de fusión y velocidad del motor. Los micrómetros láser en línea proporcionan retroalimentación de circuito cerrado. Si el espesor del perfil se desvía aunque sea una fracción de milímetro, el sistema ajusta automáticamente la velocidad de extracción o las RPM del extrusor para corregirlo. Esto elimina la dependencia de los ajustes manuales del operador y garantiza una calidad constante en los diferentes turnos.
Eficiencia energética y costos operativos
La extrusión es un proceso que consume mucha energía. Debe analizar el consumo de energía de las zonas de calefacción, bombas de vacío y unidades de refrigeración. Los motores servoaccionados modernos reducen significativamente los costos operativos a largo plazo en comparación con los motores de CA o CC más antiguos. Los calentadores de barril aislados también evitan la pérdida de calor, dirigiendo la energía al polímero en lugar del aire de la fábrica. Los variadores de frecuencia (VFD) de las bombas de vacío garantizan que solo consuman la energía necesaria para mantener el nivel de vacío requerido, lo que reduce aún más el uso de electricidad.
Riesgos de implementación y mitigación en la fabricación de juntas
Gestión de la contracción y deformación del material
La contracción del polímero después de la extrusión es una realidad inevitable. A medida que el plástico se enfría, las cadenas moleculares se contraen. Si esto no se logra, la junta se encogerá y se caerá del marco de la puerta. Las estrategias de mitigación se centran en temperaturas optimizadas del baño de enfriamiento y zonas de recocido extendidas. También necesita una calibración del arrastre sin tensión. Si el arrastre tira demasiado fuerte del perfil mientras aún está caliente, se induce un estiramiento artificial. Cuando el perfil finalmente se enfría, vuelve a encajar, lo que da como resultado una junta demasiado corta para el marco de la puerta.
Prevenir las arrugas superficiales
El enfriamiento desigual o la calibración de vacío inadecuada provocan arrugas permanentes en los fuelles. Estas arrugas crean espacios entre la puerta y el cuerpo del aparato. Esto provoca fallos en los sellos de las puertas, condensación y altas tasas de reclamaciones de garantía. Garantizar un flujo de agua constante y una presión de vacío estable en el tanque de calibración es la única manera de producir un sello hermético y perfectamente suave. Los operadores deben revisar periódicamente las ranuras de vacío en los bloques de dimensionamiento para asegurarse de que no estén obstruidas con residuos de polímeros o depósitos de agua dura.
Tiempos de cambio de herramientas
Para las instalaciones que ejecutan una línea de extrusión de juntas personalizada , el tiempo de inactividad es un riesgo enorme. Cambiar matrices y calibradores para diferentes modelos de electrodomésticos puede llevar horas si el equipo está mal diseñado. Debe buscar máquinas que tengan abrazaderas de liberación rápida, colectores de agua de fácil acceso y conexiones de vacío modulares. La aplicación de los principios de intercambio de matrices en un solo minuto (SMED) y el uso de maquinaria bien diseñada reduce el tiempo de cambio de horas a minutos, lo que mejora drásticamente la eficacia general del equipo.
Protocolos de mantenimiento y capacitación del operador
Operar una línea de extrusión de tiras selladoras requiere conocimientos especializados. Los operadores deben entender cómo solucionar problemas de hinchazón del troquel, desequilibrios de flujo y fluctuaciones de vacío. Es esencial una sólida formación de los proveedores. Los protocolos de mantenimiento deben incluir una limpieza regular del cabezal de troquel para evitar que el material degradado cause rayas en la superficie. Las bombas de vacío y los filtros de agua también requieren programas de mantenimiento estrictos para garantizar un rendimiento de refrigeración constante y evitar paradas inesperadas en las líneas.
Defecto común
Causa probable
Acción correctiva
Arrugas superficiales
Vacío insuficiente en el bloque de calibración
Ranuras de vacío transparentes; aumentar la presión de la bomba
Contracción del perfil
Tensión de arrastre excesiva
Reducir la velocidad de arrastre; comprobar la temperatura del agua de refrigeración
Mala adherencia magnética
La pared de la cámara es demasiado gruesa o deformada
Ajuste los pernos de la matriz para equilibrar el flujo de polímero.
Marcas de quemaduras
Estancamiento de material en el cabezal de troquel
Temperaturas de la zona más bajas; limpiar canales de matriz
Cómo elegir un fabricante de máquinas de extrusión de perfiles
Soporte Técnico y Disponibilidad de Repuestos
Su evaluación debe centrarse en minimizar el tiempo de inactividad no planificado. Evalúe la cadena de suministro del fabricante de máquinas extrusoras de perfiles que haya elegido . Los componentes críticos como tornillos, cilindros, bandas calefactoras y módulos PLC especializados deben estar fácilmente disponibles. Si una unidad falla, necesita que le envíen un reemplazo de inmediato. La falta de soporte local, capacidades de diagnóstico remoto o piezas de repuesto retrasadas pueden paralizar su línea de producción durante semanas, lo que provoca retrasos en las fechas de entrega a los OEM de electrodomésticos.
Herramientas personalizadas y capacidades de I+D
Los mejores proveedores de maquinaria hacen más que simplemente construir extrusoras. Diseñan y prueban troqueles personalizados internamente antes de enviar el equipo. Evaluar las capacidades de I+D del proveedor. ¿Pueden tomar un dibujo CAD de un nuevo perfil de junta, ejecutar un software de simulación de flujo y entregar una matriz completamente funcional? Su capacidad para optimizar el diseño de herramientas afecta directamente el tiempo de comercialización de nuevos modelos de electrodomésticos y reduce la cantidad de prueba y error requerida en su fábrica.
Criterios de las pruebas de aceptación en fábrica (FAT)
Audite sus tasas de desechos actuales para identificar fallas específicas de enfriamiento, calibración o contracción en sus líneas existentes.
Defina su capacidad de producción requerida en metros por minuto para dimensionar correctamente el tornillo extrusor y los tanques de enfriamiento.
Documente su hoja de ruta de materiales para determinar si necesita equipos capaces de procesar tanto PVC como TPE.
Solicite propuestas técnicas detalladas y capacidades de simulación de flujo de herramientas de fabricantes de maquinaria de extrusión especializados.
Programe una prueba integral de aceptación en fábrica utilizando sus propias materias primas y tiras magnéticas.
Preguntas frecuentes
P: ¿Cuál es la velocidad de producción promedio de una máquina extrusora de juntas para puertas de refrigerador?
R: Las velocidades de producción estándar oscilan entre 10 y 25 metros por minuto. La tasa exacta depende en gran medida de la elección del material y la complejidad del perfil. Las juntas comerciales más gruesas requieren velocidades más lentas para garantizar una refrigeración adecuada, mientras que los perfiles residenciales más delgados pueden funcionar mucho más rápido.
P: ¿Puede una sola línea de extrusión de tiras de sellado procesar tanto PVC como TPE?
R: Sí, pero requiere ingeniería específica. Debe utilizar una extrusora con un diseño de tornillo de barrera versátil y zonas precisas de control de temperatura. El TPE generalmente requiere velocidades de corte y gestión térmica diferentes a las del PVC blando para evitar la degradación del material.
P: ¿Cómo afectan los defectos de fabricación al sello final de la puerta del refrigerador?
R: Una tensión de extrusión inadecuada o un enfriamiento desigual provocan arrugas permanentes y puntos rígidos. Esto evita que la junta se comprima adecuadamente contra el marco del aparato. Los consumidores a menudo intentan arreglar estos sellos defectuosos con agua hirviendo o secadores de pelo, lo que sólo proporciona una solución temporal.
P: ¿Cómo se inserta la banda magnética en la junta del refrigerador?
R: La banda magnética se inserta en línea inmediatamente después de que el perfil sale de los tanques de enfriamiento. Un mecanismo automatizado de desenrollado y alimentación guía el imán flexible hacia una cámara hueca específica de la junta antes de llegar a la etapa de corte final.
P: ¿Qué causa las arrugas o deformidades en los sellos extruidos para refrigeradores?
R: Los principales culpables son el enfriamiento desigual, la calibración de vacío inadecuada o la tensión de arrastre inconsistente. Si el vacío no logra mantener la forma del perfil contra los bloques de dimensionamiento mientras el plástico se enfría, los fuelles huecos colapsarán y se arrugarán permanentemente.
P: ¿Con qué frecuencia es necesario limpiar o reemplazar el troquel de extrusión?
R: Los troqueles deben limpiarse durante cada cambio importante de material o perfil. El mantenimiento regular evita la acumulación de polímero degradado, que provoca rayas en la superficie. Con el cuidado adecuado y una limpieza no abrasiva, los troqueles de acero de alta calidad pueden durar años antes de que sea necesario reemplazarlos debido al desgaste.
NO.18, Dong'an Road, zona industrial de Chengxiang, Taicang, ciudad de Suzhou, China WhatsApp: +86-13601907989 Teléfono: +86-0512-53377158 Teléfono: +86-13601907989 Correo electrónico: saldf@jwell.cn