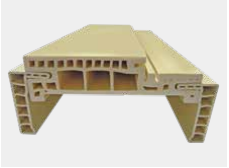
El sector de materiales de construcción está experimentando un claro cambio en la demanda del tradicional PVC rígido y madera natural a marcos de puertas de madera y plástico (WPC). Este cambio está impulsado por los requisitos de mayor durabilidad estructural, resistencia al agua y certificaciones ecológicas, reduciendo la brecha entre la longevidad del plástico y la resistencia mecánica de la madera. Los fabricantes que buscan capturar esta cuota de mercado premium a menudo subestiman las diferencias mecánicas y termodinámicas entre el procesamiento de plásticos puros y compuestos de fibra de madera. Intentar hacer funcionar WPC a través de maquinaria de PVC estándar frecuentemente resulta en desgaste prematuro del equipo, aumento repentino, densidad inconsistente y altas tasas de desechos. La transición de la producción requiere una evaluación técnica rigurosa de las capacidades de extrusión. Esta guía desglosa las actualizaciones mecánicas específicas, los ajustes de herramientas y los parámetros de procesamiento necesarios al invertir o actualizar a una línea de extrusión de marcos de puertas de WPC dedicada..
Demandas de torque y potencia: el procesamiento de WPC requiere un torque de la caja de cambios y una capacidad del motor significativamente mayores en comparación con el PVC estándar debido a la alta viscosidad de la madera y el plástico fundido.
Desgaste metalúrgico: la naturaleza abrasiva de las fibras de madera requiere tratamientos bimetálicos especializados para tornillos y cilindros para evitar una rápida degradación.
Manejo de humedad y plagas: a diferencia del PVC puro, la extrusión de WPC requiere una desgasificación al vacío agresiva para evitar la formación de espuma estructural, así como una dosificación precisa de aditivos para mitigar las vulnerabilidades leves a las termitas y la descomposición de hongos.
Enfriamiento y calibración: los perfiles de WPC poseen una mayor masa y retienen el calor por más tiempo, lo que requiere tablas de calibración de vacío extendidas y un flujo de agua de enfriamiento optimizado en comparación con las líneas de PVC estándar.
Contexto del mercado: definición del producto final para determinar las necesidades de maquinaria
Alinear la inversión en maquinaria con las demandas del mercado objetivo dicta el éxito de su instalación de producción. Debe comprender las propiedades físicas exactas del producto final antes de configurar la línea de extrusión. La industria de la construcción exige métricas de rendimiento específicas de los marcos de las puertas. Los instaladores necesitan materiales que puedan cortar, perforar y atornillar sin romperse. Los usuarios finales exigen resistencia a la intemperie y longevidad.
Los marcos de puertas de PVC (UPVC) son livianos, altamente resistentes al agua y están compuestos enteramente de plástico. Esta composición sintética los hace inherentemente libres de termitas. La producción de marcos de UPVC exige una extrusión eficiente y de alta velocidad. El enfoque principal sigue siendo la producción volumétrica y la estabilidad dimensional. Sin embargo, el PVC puro carece de gran resistencia a la carga. No puede soportar puertas pesadas de madera maciza sin refuerzos internos de acero. Los instaladores suelen tener dificultades a la hora de montar bisagras pesadas directamente en perfiles huecos de PVC. El material tiende a desprenderse bajo un fuerte torque.
Los marcos de puertas de WPC son significativamente más pesados. Ofrecen una integridad estructural superior y una excelente capacidad de sujeción de tornillos para bisagras y herrajes pesados. Esto imita perfectamente la madera maciza tradicional. Los carpinteros pueden fresar, clavar y serrar marcos de WPC utilizando herramientas estándar para trabajar la madera. Si bien es altamente resistente al agua, el contenido de madera natural presenta vulnerabilidades leves. Sin una formulación química adecuada, el WPC sigue siendo susceptible a los ataques de termitas. La producción de WPC requiere equipos de extrusión de alta resistencia. Los operadores deben centrarse en la homogeneidad de la masa fundida, el control preciso de la densidad y un acabado superficial impecable.
La implicación en la fabricación es profunda. La elección entre estos materiales dicta la arquitectura fundamental de la línea de extrusión. Cada componente cambia. Debe reevaluar todo, desde los alimentadores de formulación hasta la unidad de transporte. Una línea de extrusión de marcos de puertas de PVC estándar fallará bajo la tensión mecánica de los compuestos de WPC. Las cajas de cambios se sobrecalentarán y los tornillos se desgastarán prematuramente.
Diferencias principales en el comportamiento del material durante la extrusión
Comprender las diferencias termodinámicas y reológicas entre el PVC puro y el WPC impulsa cada modificación mecánica en la línea de extrusión. No se puede tratar el polvo de madera como una simple masilla. Altera fundamentalmente la física de los polímeros.
Agregar entre un 30 % y un 60 % de polvo de madera reduce drásticamente el índice de flujo de fusión (MFI). El compuesto resultante crea una masa fundida altamente viscosa. Este material rígido resiste el flujo a través del cilindro y el cabezal del troquel. Aumenta exponencialmente la contrapresión contra los cojinetes de empuje del extrusor. La fricción genera un enorme calor de corte interno. Los operadores deben equilibrar cuidadosamente el calentamiento externo del barril con el calentamiento interno. Si el calor cortante se sale de control, el material se degrada instantáneamente.
Las fibras de madera se degradan rápidamente a temperaturas superiores a 200°C. Una vez quemadas, las fibras pierden integridad estructural y decoloran el perfil final. El PVC puro ofrece un perfil de degradación térmica más tolerante. El procesamiento de WPC exige una ventana de procesamiento mucho más estrecha. Los operadores deben controlar la temperatura del barril con absoluta precisión para evitar que se queme. Incluso un pequeño aumento de temperatura en la zona de un solo barril puede arruinar toda una producción. La harina de madera actúa como aislante, lo que dificulta extraer el exceso de calor del centro de la corriente fundida.
La higroscopia de la fibra de madera presenta un enorme desafío de procesamiento. Incluso el polvo de madera correctamente secado aporta humedad residual. Bajo una inmensa presión de extrusión, esta humedad se convierte instantáneamente en vapor. Sin ventilación especializada, el vapor crea huecos internos. Estas burbujas microscópicas comprometen la resistencia estructural del marco de la puerta. La extracción eficaz de la humedad no es negociable. Si el vapor llega al cabezal del troquel, se expande rápidamente al salir del herramental. Esto provoca fracturas en la masa fundida, picaduras en la superficie y una grave inestabilidad dimensional.
Actualizaciones técnicas: diseño de una línea de extrusión de marcos de puertas de WPC
La transición del plástico puro a los compuestos de madera requiere maquinaria especializada. No se puede simplemente verter resina WPC en una extrusora estándar. Las exigencias mecánicas requieren soluciones de ingeniería de alta resistencia.
Geometría de tornillo y barril
Un diseño estándar de PVC de doble tornillo destruirá las fibras de madera. Los tornillos de PVC puro utilizan altas relaciones de compresión para generar calor cortante para la fusión. WPC requiere exactamente el enfoque opuesto. Necesita una máquina perfiladora de plástico WPC dedicada y equipada con tornillos de baja compresión. Una compresión más baja evita el calor excesivo que quema las sensibles partículas de madera. Las hélices deben presentar canales más profundos en la zona de fusión. Esto se adapta a la naturaleza voluminosa de la mezcla de madera y plástico.
Además, el polvo de madera actúa como papel de lija dentro del cañón. El desgaste abrasivo destruye rápidamente el acero nitrurado estándar. Debe especificar recubrimientos de aleación bimetálica tanto para los tornillos como para el cilindro. Los tratamientos con carburo de tungsteno aportan la dureza necesaria para soportar la abrasión continua. Los fabricantes aplican estos recubrimientos mediante soldadura por arco transferido por plasma (PTA). Esto crea una unión metalúrgica que prolonga significativamente la vida útil de la unidad plastificante.
Especificaciones de la caja de cambios y del motor
El procesamiento de WPC requiere un par de torsión excepcionalmente alto. La masa fundida viscosa resiste el movimiento hacia adelante, empujando hacia atrás contra los tornillos. Si la caja de cambios es demasiado pequeña, la máquina se detendrá o se acelerará. El aumento repentino conduce a una densidad de perfil inconsistente y tasas masivas de desperdicio. El sistema de accionamiento debe superar la inmensa fricción generada por la harina de madera.
Al evaluar el equipo, examine los cojinetes de empuje. Los rodamientos estándar se romperán bajo la contrapresión del WPC. Debe especificar cojinetes de empuje en tándem de alta resistencia diseñados específicamente para extrusión de alta resistencia. Seleccione cajas de engranajes de alto torque capaces de soportar cargas pesadas continuas. La combinación de motor y caja de cambios debe funcionar continuamente sin sobrecalentarse. Esto garantiza una producción estable y consistente en tiradas de producción largas. Implementar sistemas de refrigeración de aceite dedicados para la caja de cambios. El aceite sintético de alta viscosidad para engranajes debe circular a través de un intercambiador de calor externo para mantener temperaturas de lubricación óptimas y evitar el desgaste de los dientes de los engranajes.
Sistemas avanzados de desgasificación y dosificación de aditivos
La humedad y los gases volátiles arruinarán el perfil de WPC. Las extrusoras estándar de ventilación única no pueden eliminar suficiente vapor. El gran volumen de gas generado por las fibras de madera calentadas abruma los sistemas de ventilación básicos.
Debe utilizar zonas de ventilación de doble vacío en el cilindro del extrusor. Estos agresivos sistemas de vacío extraen la humedad y los volátiles antes de que el material llegue al cabezal de troquel. Las bombas de vacío de anillo líquido de alta capacidad proporcionan la succión necesaria. Esto garantiza un perfil denso, sólido y sin huecos. Los operadores deben limpiar los filtros de aspiradora diariamente. Los filtros obstruidos reducen la succión, lo que permite que la humedad pase por las zonas de ventilación.
El WPC requiere una protección química precisa. Debe mezclar agentes antitermitas, fungicidas y estabilizadores UV en la matriz. Los alimentadores volumétricos carecen de la precisión necesaria. Implementar sistemas automatizados de dosificación gravimétrica. Estos sistemas pesan y mezclan aditivos con precisión, superando las vulnerabilidades naturales de las fibras de la madera. El control gravimétrico garantiza que cada metro del marco de la puerta contenga la formulación química exacta necesaria para una durabilidad a largo plazo.
Evaluación de una línea dedicada de extrusión de marcos de puertas de PVC frente a sistemas WPC
La comparación de los equipos posteriores revela marcadas diferencias. El cabezal de troquel, la mesa de calibración y las unidades de corte requieren mejoras significativas para manejar el denso material compuesto.
Variaciones de herramientas y cabezales de matriz
El diseño del canal de flujo difiere completamente entre los dos materiales. El PVC puro fluye con relativa facilidad a través de matrices complejas. WPC requiere canales de matriz optimizados y de baja resistencia. Cualquier zona muerta en el troquel provocará un estancamiento del material. El WPC estancado se quema rápidamente, arruinando el proceso de extrusión. Los ingenieros de herramientas deben diseñar el troquel con ángulos de compresión graduales. Esto minimiza el esfuerzo cortante a medida que el material da forma al perfil final. Además, los ingenieros deben tener en cuenta el oleaje. El WPC se expande de manera diferente que el PVC puro al salir del labio del troquel. Las dimensiones de las herramientas deben compensar esta expansión para lograr la geometría final correcta del perfil.
Al configurar una línea de extrusión de marcos de puertas personalizada , considere las capacidades de coextrusión. Esta es una actualización crítica para WPC. La utilización de un troquel de coextrusión ABA o A/B le permite aplicar una capa de cobertura exterior de PVC puro o ASA. Esta delgada capa exterior encapsula completamente el núcleo de WPC. Sella las fibras de madera de la humedad, mejora la resistencia a la intemperie y neutraliza completamente los riesgos de termitas. La coextrusión también permite a los fabricantes utilizar materiales reciclados en el núcleo manteniendo un acabado superficial de primera calidad.
Infraestructura de calibración y enfriamiento
Los tiempos de enfriamiento difieren drásticamente. El WPC posee una masa y una densidad mucho mayores que los perfiles huecos de PVC. El compuesto de madera retiene el calor mucho más tiempo. Actúa como una batería térmica y retiene el calor interno mucho tiempo después de que la superficie se siente fría.
Las mesas de enfriamiento estándar no pueden extraer calor lo suficientemente rápido. Una máquina especializada para perfiles de puertas de WPC requiere mesas de calibración al vacío de acero inoxidable de alta resistencia y más largas. Estas mesas suelen tener una longitud de entre 8 y 12 metros. El enfriamiento prolongado evita la deformación posterior a la extrusión. Garantiza que el pesado marco de la puerta permanezca perfectamente vertical y dimensionalmente estable para la instalación. El agua de refrigeración debe fluir turbulentamente a través de los bloques de calibración. El flujo turbulento extrae calor mucho más rápido que el flujo laminar. Los sistemas de agua helada son obligatorios para la producción de WPC de alta velocidad.
Los operadores deben monitorear constantemente los manómetros de presión de vacío en la mesa de calibración. Si el vacío cae, el perfil se separará de los bloques de dimensionamiento, lo que dará como resultado dimensiones insuficientes. La temperatura del agua que ingresa a la mesa de calibración debe permanecer estrictamente entre 15°C y 20°C. El agua más caliente no logra fijar el revestimiento del perfil con la suficiente rapidez, mientras que el agua excesivamente fría puede provocar un choque térmico que provoque fracturas por tensión interna en la matriz de WPC.
Unidades de arrastre y corte
Los requisitos de tracción aumentan con el peso del producto. Los perfiles de WPC son pesados y densos. Las unidades de transporte estándar se deslizarán, provocando rayones en la superficie y variaciones dimensionales. Necesita unidades de transporte Caterpillar robustas con una alta fuerza de sujeción. Los tacos de goma deben sujetar firmemente el perfil sin aplastarlo. Los motores servoaccionados proporcionan un control preciso de la velocidad, eliminando las fluctuaciones de tensión.
La unidad de arrastre también debe contar con controles de presión independientes para las orugas superior e inferior. Esto evita que los rieles aplasten las secciones huecas del marco de la puerta y, al mismo tiempo, mantiene suficiente agarre para tirar de las secciones sólidas pesadas. Además, la sierra cortadora debe utilizar un sistema de sujeción neumático que se ajuste exactamente al contorno del perfil. Si la abrazadera aplica una presión desigual, la hoja de la sierra se atascará, provocando cortes irregulares y posibles daños al motor de corte.
La tecnología de corte también requiere una actualización. Las sierras estándar luchan con la densa matriz de madera y plástico. A menudo rompen los bordes del perfil o queman el material debido a una fricción excesiva. Transición a unidades de sierra resistentes que acumulan polvo. Equipe estas sierras con hojas con punta de carburo de primera calidad diseñadas específicamente para compuestos. El carro de la sierra debe desplazarse sincrónicamente con la velocidad de extrusión. Esto garantiza un corte perfectamente cuadrado, lo cual es esencial para ensamblar juntas herméticas del marco de la puerta.
Componente
Extrusión de PVC estándar
Requisitos de extrusión de WPC
Relación de compresión del tornillo
Alto (genera calor cortante)
Bajo (Evita la quema de fibra)
Metalurgia
Acero nitrurado estándar
Bimetálico / Carburo de Tungsteno
Par de la caja de cambios
Capacidad estándar
Capacidad excepcionalmente alta
Sistema de desgasificación
Ventilación de vacío única
Ventilación de vacío doble
Longitud de la mesa de enfriamiento
Estándar (4-6 metros)
Extendido (8-12 metros)
Tracción de arrastre
Fuerza de sujeción estándar
Alta fuerza de sujeción (trabajo pesado)
Protocolos de preparación y mezcla de materias primas
Antes de que el material llegue siquiera a la extrusora, la fase de preparación dicta el éxito de todo el proceso. WPC requiere un entorno de mezcla altamente controlado.
Secado de polvo de madera: la harina de madera cruda contiene hasta un 8% de humedad. Debe secar este material en un secador rotatorio exclusivo hasta que el contenido de humedad caiga por debajo del 1%. De lo contrario, se abrumará el sistema de vacío del extrusor.
Fase de mezcla en caliente: transfiera el polvo de madera seca, la resina de PVC y los aditivos a una mezcladora en caliente de alta velocidad. La fricción generada por las paletas mezcladoras eleva la temperatura a aproximadamente 115°C a 120°C. Este calor activa los agentes de acoplamiento, asegurando que el plástico encapsule las fibras de madera de manera efectiva.
Fase de mezcla en frío: descargue inmediatamente la mezcla caliente en una mezcladora de enfriamiento. El material debe enfriarse entre 40°C y 45°C antes de almacenarlo. Si omite este paso, el calor residual hará que el compuesto se aglomere y se degrade en el silo de almacenamiento.
Periodo de Maduración: Dejar reposar el compuesto mezclado en un silo durante 12 a 24 horas. Este período de reposo permite que los aditivos se estabilicen y asegura una distribución uniforme de la humedad en todo el lote.
Utilización del triturado: si planea reutilizar material de desecho, debe procesarlo a través de una trituradora y un pulverizador exclusivos. El triturado debe filtrarse a través de una criba vibratoria para garantizar un tamaño de partícula uniforme antes de reintroducirlo en la fase de mezclado en una proporción máxima del 15%.
Riesgos de implementación y mitigación en la extrusión de perfiles
El funcionamiento de una máquina extrusora de perfiles de PVC con materiales WPC presenta graves riesgos operativos. La mitigación proactiva garantiza una producción constante y protege su inversión de capital. Ignorar estos riesgos conduce a fallas catastróficas del equipo.
Las fibras de madera actúan como un compuesto abrasivo dentro de la extrusora. Esto destruye rápidamente los tornillos estándar. Asóciese con un fabricante confiable de máquinas extrusoras de perfiles . Exigir datos metalúrgicos verificables para sus tornillos y barriles. Implementar estrictos programas de mantenimiento preventivo. Inspeccione periódicamente las paletas de los tornillos para detectar desgaste. Mida la holgura entre el tornillo y la pared del cilindro. Un espacio libre excesivo reduce la eficiencia del bombeo y aumenta el tiempo de residencia, lo que lleva a la degradación del material.
Las masas fundidas de alta viscosidad a menudo provocan aumentos repentinos en la extrusora. Esto da como resultado perfiles ondulados y dimensiones inconsistentes. Garantice una dosificación gravimétrica precisa de todas las materias primas. Utilice sistemas avanzados de PLC (controlador lógico programable). El PLC debe sincronizar perfectamente las RPM del extrusor con la velocidad de arrastre. Este control de circuito cerrado elimina las sobretensiones. Monitoree los transductores de presión de fusión continuamente. Los picos repentinos en la presión de fusión indican una matriz bloqueada o material degradado.
La humedad y una mala homogeneización del material fundido arruinan el atractivo visual del marco de la puerta. Optimizar el contenido de humedad de la mezcla de materia prima. Mantenga la humedad por debajo del 1% antes de que ingrese a la tolva. Utilice mezcladores calientes de alta velocidad seguidos de mezcladores de enfriamiento en frío para preparar la mezcla seca adecuadamente. Mantenga un estricto control de temperatura en todas las zonas del troquel. Considere la posibilidad de aplicar un recubrimiento de coextrusión para garantizar un acabado impecable y resistente a la intemperie. Un perfil tapado oculta imperfecciones internas menores y proporciona una estética superior.
Solución de problemas de defectos comunes de extrusión de WPC
Incluso con equipos de primer nivel, los operadores encontrarán desafíos de procesamiento. El reconocimiento temprano de los síntomas evita la generación masiva de chatarra.
Rayas de tigre en la superficie: este defecto visual generalmente indica un flujo de fusión desigual o fluctuaciones de temperatura localizadas en el cabezal del troquel. Verifique las bandas calentadoras en el troquel y asegúrese de que la presión de fusión permanezca estable.
Desgarro de los bordes: si los bordes del perfil del marco de la puerta se ven irregulares, es posible que la velocidad de extracción sea más rápida que la salida del extrusor. Alternativamente, la temperatura del labio del troquel podría ser demasiado baja, provocando que el material se arrastre.
Huecos internos: Cuando cortas el perfil y ves burbujas dentro del núcleo, el sistema de desgasificación al vacío está fallando. Inspeccione los niveles de agua de la bomba de vacío, limpie los puertos de ventilación del barril y verifique el contenido de humedad de la materia prima.
Deformación del perfil después de la extrusión: si el marco se arquea después de salir de la sierra de corte, el proceso de enfriamiento es desigual. Ajuste el flujo de agua en la mesa de calibración para garantizar un enfriamiento uniforme en todos los lados del perfil.
Acumulación del troquel (barba): El material que se acumula en la salida del troquel indica una mala dispersión de los lubricantes o una temperatura de fusión excesiva. Los operadores deben limpiar el labio del troquel inmediatamente con herramientas de latón para evitar que la acumulación se rompa y se incruste en la superficie del perfil.
Conclusión
Audite el espacio actual de su fábrica para asegurarse de que pueda acomodar las mesas de calibración de vacío extendidas de 8 a 12 metros necesarias para el enfriamiento de WPC.
Solicite datos metalúrgicos verificables y especificaciones de cojinetes de empuje a posibles proveedores de maquinaria antes de firmar cualquier contrato de adquisición.
Realice una prueba piloto utilizando su formulación exacta de madera y plástico en la línea de prueba del fabricante para validar la estabilidad de la presión de fusión y el acabado de la superficie.
Actualice sus sistemas de manejo de materias primas para incluir secadores rotativos de alta capacidad y unidades de dosificación gravimétrica para controlar estrictamente las proporciones de humedad y aditivos.
Preguntas frecuentes
P: ¿Puede una máquina extrusora de perfiles de PVC estándar ejecutar WPC?
R: Técnicamente posible para proporciones muy bajas de fibra de madera, pero se desaconseja mucho. Las máquinas de PVC estándar carecen de las capacidades necesarias de torsión, resistencia al desgaste y desgasificación. Intentar esto conduce a fallas rápidas del equipo, aumentos repentinos y mala calidad del producto.
P: ¿Cuál es el diseño de tornillo ideal para una máquina perfiladora de puertas de WPC?
R: Lo ideal es un diseño de doble tornillo cónico o paralelo con una relación de compresión baja. Esta geometría minimiza el calor cortante, evitando que las fibras de la madera se quemen. Los tornillos también deben presentar revestimientos bimetálicos para resistir el desgaste abrasivo severo.
P: ¿Por qué el WPC requiere una mesa de enfriamiento más larga que el PVC?
R: Los perfiles de WPC tienen una masa y una densidad significativamente mayores que los perfiles huecos de PVC estándar. El compuesto de madera y plástico retiene el calor por mucho más tiempo. Se necesitan mesas de calibración de vacío extendidas para extraer este calor lentamente, evitando la deformación posterior a la extrusión.
P: ¿Cómo se previenen los ataques de termitas en los marcos de las puertas de WPC?
R: Si bien el WPC es altamente resistente al agua, el contenido de madera presenta vulnerabilidades leves a las termitas. Debe mezclar agentes antitermitas y fungicidas específicos en la mezcla de materia prima mediante alimentadores gravimétricos. Alternativamente, aplique una capa protectora de coextrusión de PVC puro o ASA para sellar el núcleo.
P: ¿Qué causa las picaduras en la superficie y los huecos internos en la extrusión de WPC?
R: La humedad es la principal culpable. Las fibras de madera son muy higroscópicas. Si la materia prima contiene demasiada humedad, se convierte en vapor bajo la presión de extrusión. Debe secar previamente los materiales y utilizar ventilación de doble vacío en el cañón para extraer gases volátiles.
P: ¿Es necesaria la coextrusión para los marcos de puertas de WPC?
R: No es estrictamente obligatorio, pero es muy recomendable para los mercados premium. La coextrusión aplica una capa exterior protectora sobre el núcleo de WPC. Esto mejora la resistencia a la intemperie, mejora el acabado de la superficie y elimina por completo el riesgo de entrada de humedad o daños por plagas.
NO.18, Dong'an Road, zona industrial de Chengxiang, Taicang, ciudad de Suzhou, China WhatsApp: +86-13601907989 Teléfono: +86-0512-53377158 Teléfono: +86-13601907989 Correo electrónico: saldf@jwell.cn