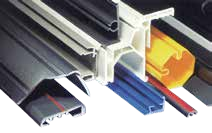
La adquisición de una máquina de extrusión de plástico es un gasto de capital de alto riesgo en el que las especificaciones no coincidentes provocan un desperdicio crónico de material, tolerancias inconsistentes y cuellos de botella operativos. Los equipos estandarizados y disponibles en el mercado a menudo no logran adaptarse a una reología de polímeros específica, geometrías de productos complejas o la creciente demanda de procesamiento de materiales reciclados. Los compradores frecuentemente luchan por equilibrar los costos de capital iniciales con la eficiencia operativa, el consumo de energía y el tiempo de inactividad por mantenimiento a largo plazo. Seleccionar el equipo adecuado requiere una evaluación sistemática de los requisitos de materiales, la mecánica de la fundición, la integración posterior y la confiabilidad del fabricante. Esta guía proporciona un marco técnico para evaluar y preseleccionar líneas completas de producción de extrusión en función de métricas de rendimiento verificables.
El material dicta la mecánica: la elección entre configuraciones de uno y dos tornillos depende completamente de la estabilidad térmica, la sensibilidad al corte y la pureza de su polímero específico (por ejemplo, PVC virgen versus triturado reciclado).
La geometría impulsa las necesidades posteriores: las secciones transversales complejas requieren sistemas de calibración y enfriamiento especializados, lo que hace que la combinación completa de la línea de producción sea tan crítica como la propia extrusora.
La minimización de desechos es un centro de ganancias: los controles de procesos modernos, la dosificación gravimétrica y los sistemas de retroalimentación de circuito cerrado son esenciales para minimizar los desechos y optimizar el uso de materiales.
La evaluación del precio de una máquina de perfil debe incluir calificaciones de eficiencia energética, capacidades de reducción de desechos y ciclos de mantenimiento anticipados, no solo la orden de compra inicial.
La verificación del fabricante no es negociable: un fabricante confiable de máquinas de extrusión de plástico debe ofrecer pruebas de aceptación de fábrica (FAT) transparentes y soporte técnico garantizado posterior a la instalación.
Definición de requisitos de producción de referencia
Análisis de la geometría y las tolerancias del producto
La complejidad transversal dicta la selección inicial de la máquina e influye en gran medida en la adaptación completa de la línea de producción. Los perfiles complejos exigen una calibración posterior específica para mantener la forma durante la fase crítica de enfriamiento. Cuando el polímero sale del troquel, experimenta un hinchamiento. Las herramientas de calibración deben tener en cuenta esta expansión de inmediato. Los espesores de pared desiguales causan velocidades de enfriamiento diferenciales, lo que deformará el perfil si el tanque de dimensionamiento al vacío carece de controles de zona independientes. Debe evaluar cuidadosamente los requisitos para los equipos de extrusión de perfiles de formas especiales . Los troqueles personalizados y las tablas de calibración de ejes múltiples son obligatorios para geometrías complejas. Las sierras de corte especializadas garantizan acabados limpios sin deformar el plástico durante el proceso de corte a medida. Las tolerancias dimensionales aceptables definen la precisión requerida de su equipo y dictan las capacidades necesarias de sus sistemas de accionamiento y control.
Reología de materiales, propiedades térmicas y sostenibilidad
Evalúe el índice de flujo de fusión (MFI) de los materiales de destino antes de consultar las especificaciones de la máquina. Comprenda a fondo su sensibilidad al corte y sus puntos de degradación térmica. Las resinas vírgenes se comportan de forma predecible bajo calor y presión. El triturado reciclado introduce enormes variables. Los materiales reciclados a menudo presentan curvas de viscosidad inconsistentes que provocan oscilaciones en el cabezal del troquel. Los plásticos reciclados ricos en humedad requieren ventilación especializada en el cilindro. Las zonas de desgasificación al vacío evitan huecos internos y defectos superficiales que arruinan la integridad estructural. El procesamiento de materiales sostenibles exige una filtración robusta. Los contaminantes en el triturado rayarán el cilindro y dañarán los troqueles estándar si no se filtran a través de cambiadores de malla continuos.
Tipo de material
Desafío de procesamiento
Adaptación requerida de la máquina
Poliolefinas vírgenes (PE, PP)
Mantener una temperatura de fusión constante a altas velocidades
Diseño de barrera con tornillo único de alta relación L/D
PVC rígido
Alta sensibilidad al corte, rápida degradación térmica.
Doble tornillo cónico o paralelo, bajas RPM, refrigeración por aceite
Molido posconsumo
Contenido de humedad, contaminantes físicos, variación del MFI
Zonas de desgasificación al vacío, cambiadores de cribas de doble pistón
Compuestos de madera y plástico
Abrasión extrema, alta desprendimiento de gases por humedad
Establezca objetivos de producción realistas en kilogramos por hora en función de su capacidad de enfriamiento posterior, no solo de la producción máxima del extrusor. El rendimiento máximo teórico rara vez iguala las velocidades operativas óptimas en la planta. Empujar el equipo demasiado rápido compromete inmediatamente la calidad del producto. Conduce a la fractura de la masa fundida, un acabado superficial deficiente e inestabilidad dimensional. Las altas velocidades reducen el tiempo de residencia en el barril, impidiendo la fusión y mezcla adecuada de colorantes o estabilizadores UV. Céntrese en el rendimiento sostenible en lugar de en la capacidad máxima nominal. Una producción constante y ligeramente más lenta produce significativamente menos desechos que las ejecuciones erráticas de alta velocidad que abruman la mesa de calibración.
Evaluación de tecnologías de extrusión central
Configuraciones de un solo tornillo versus configuraciones de doble tornillo
Las diferencias mecánicas dictan los casos de uso principales de las extrusoras. Las extrusoras de un solo tornillo dependen de la fricción contra la pared del cilindro para fundir y transportar. Funcionan mejor con polímeros estándar como polietileno, polipropileno y ABS. Las extrusoras de doble tornillo proporcionan desplazamiento positivo y una mezcla superior. Ofrecen capacidades de mezcla de alto cizallamiento para formulaciones complejas. Las configuraciones de doble tornillo co-rotativo o contra-rotativo son obligatorias para materiales sensibles al calor. Los polímeros altamente compuestos o muy cargados requieren esta configuración específica. Los tornillos gemelos evitan el estancamiento del material, lo que garantiza un flujo de primero en entrar y primero en salir que evita la degradación térmica.
Líneas especializadas de extrusión de perfiles
El procesamiento de cloruro de polivinilo requiere una máquina extrusora de perfiles de PVC específica . Los diseños de doble tornillo cónicos o paralelos evitan la degradación del material de manera efectiva al operar a RPM más bajas y al mismo tiempo mantener un alto rendimiento. Manejan cargas altas de relleno de carbonato de calcio sin desgaste excesivo en las paletas. Los compuestos de madera y plástico exigen una máquina especializada para perfilar plástico WPC . Las fibras de madera actúan como papel de lija dentro del barril. Los cilindros y tornillos bimetálicos proporcionan la resistencia al desgaste necesaria contra esta abrasión extrema. La ventilación agresiva de la humedad elimina el agua de las fibras de la madera durante el procesamiento para evitar la formación de espuma en el troquel. Las configuraciones estándar de máquinas de extrusión de perfiles manejan perfiles estándar de manera eficiente. Las configuraciones versátiles de un solo tornillo garantizan un control preciso del diámetro para geometrías simples como tubos o bandas de borde.
Especificaciones técnicas críticas para examinar
Diseño de tornillos, relaciones L/D y mecánica de fusión
La relación longitud-diámetro (L/D) afecta directamente la homogeneidad del fundido. Determina el tiempo de residencia y la estabilidad de salida bajo presión. Proporciones más largas (como 30:1 o 36:1) proporcionan una mejor mezcla para compuestos poliméricos complejos y permiten múltiples zonas de ventilación. Las relaciones de compresión y los elementos de mezcla deben coincidir con el polímero específico. Las geometrías de vuelo específicas optimizan la mecánica de la masa fundida para su aplicación exacta. Los tornillos de barrera separan el polímero derretido de los gránulos sólidos dentro del canal. Esto evita que sólidos no fundidos lleguen al cabezal del troquel y causen defectos en la superficie. El diseño adecuado del tornillo reduce el aumento repentino, estabiliza la presión del cabezal y garantiza una temperatura de fusión uniforme en toda la sección transversal del perfil.
Control de procesos, sensores y minimización de residuos
Los sistemas de dosificación gravimétrica garantizan una mezcla precisa del material de forma continua. Pesan cada gramo de resina, triturado y aditivo que ingresa a la garganta de alimentación. Esto minimiza el costoso desperdicio de resina durante la producción diaria y evita variaciones de color. Los transductores de presión de fusión brindan capacidades de monitoreo de procesos en tiempo real. Los sensores de temperatura de fusión ayudan a solucionar defectos de extrusión comunes al instante. Los cambiadores de pantalla continuos son fundamentales para procesar plásticos reciclados. Los sistemas de filtración de fundido eliminan los contaminantes potenciales de manera eficiente sin detener la producción. Los diseños de doble pistón permiten cambios de criba manteniendo la presión del fundido, evitando variaciones dimensionales en el perfil final durante el cambio de criba.
Sistemas de transmisión, motores y cajas de cambios
El sistema de accionamiento es el corazón del extrusor. Los motores de CA combinados con variadores de frecuencia ofrecen una buena eficiencia para operaciones estándar. Los motores síncronos de imanes permanentes (PMSM) proporcionan ahorros de energía superiores y un mayor par a velocidades más bajas para operaciones continuas. Las cajas de engranajes de alto par resisten la contrapresión continua del troquel. Los cojinetes de empuje integrados son esenciales para operaciones de extrusión de servicio pesado. Las fallas de los cojinetes de empuje siguen siendo una de las principales causas de tiempo de inactividad no planificado en las instalaciones de extrusión. Especifique rodamientos de gran tamaño para aplicaciones que involucran materiales de alta viscosidad. Los sistemas adecuados de lubricación de la caja de cambios con intercambiadores de calor externos prolongan la vida útil de toda la unidad motriz.
Calefacción, refrigeración y control de temperatura
Los controladores de temperatura PID garantizan una gestión térmica precisa en todas las zonas del barril. Los relés de estado sólido proporcionan ajustes rápidos de calefacción sin el desgaste mecánico asociado con los contactores tradicionales. Los mecanismos de enfriamiento del barril evitan el sobrecalentamiento del material en zonas de alto cizallamiento. La refrigeración por agua de circuito cerrado gestiona las operaciones de alto cizallamiento mejor que los simples sopladores de aire. La refrigeración por agua extrae el calor rápidamente cuando se procesan polímeros sensibles al corte como el PVC. La gestión térmica adecuada previene la degradación del polímero, mantiene las propiedades físicas y mantiene estable la viscosidad de la masa fundida cuando ingresa al troquel.
Evaluación de la eficiencia operativa y el valor del equipo
Deconstruyendo la inversión de capital
Evaluar el precio de la máquina perfiladora requiere mirar más allá de la cotización inicial. La inversión básica generalmente incluye la extrusora, el cabezal de troquel, la mesa de calibración posterior, la unidad de transporte y el panel de control principal. Los gastos ocultos suelen tener un impacto significativo en el requisito de capital final. Considere la logística de envío, los aparejos pesados, las caídas eléctricas y los requisitos de tuberías de agua helada. El inventario inicial de repuestos se suma al capital inicial necesario. Las pruebas de aceptación en fábrica, las herramientas especializadas y la capacitación de los operadores representan inversiones adicionales necesarias que garantizan un inicio sin problemas.
Eficiencia operativa a largo plazo
Modele cuidadosamente el consumo de energía a largo plazo del equipo. Calcule los kilovatios necesarios por kilogramo de material procesado. Tenga en cuenta el tiempo de inactividad planificado para el mantenimiento de rutina, la limpieza de troqueles y los cambios de malla. Los reemplazos de tornillos y cilindros representan variables operativas importantes a lo largo del tiempo. Los materiales altamente abrasivos aceleran el desgaste de los componentes plastificantes. Invertir en tratamientos bimetálicos aumenta los costos iniciales pero extiende drásticamente la vida útil de los componentes. Los sistemas eficientes de refrigeración por agua reducen el consumo general de servicios públicos y evitan que el enfriador de la instalación trabaje demasiado.
Automatización, IoT y eficiencia laboral
Los sistemas de control avanzados mejoran la eficiencia laboral general en la planta. Los controladores lógicos programables (PLC) permiten encendidos y apagados automatizados, lo que reduce la dependencia del conocimiento tribal. Las interfaces hombre-máquina (HMI) simplifican el almacenamiento de recetas y reducen los desperdicios de configuración durante los cambios de productos. La conectividad de la Industria 4.0 permite el diagnóstico remoto por parte del fabricante. El mantenimiento predictivo evita paradas inesperadas de la producción y daños al equipo al monitorear la vibración y los picos de temperatura en la caja de engranajes. La comunicación fluida a través de la línea de producción sincroniza automáticamente la velocidad del extrusor con la unidad de transporte. El corte y apilamiento automatizados posteriores reducen los requisitos de mano de obra al final de la línea.
Investigación de un fabricante de equipos de extrusión
Capacidades de ingeniería y personalización
Evalúe la capacidad del fabricante para diseñar tornillos y matrices personalizados internamente. La subcontratación del diseño de matrices a menudo genera problemas de integración y acusaciones posteriores. Verifique su experiencia con su material y aplicación específicos. El conocimiento de la aplicación del producto es crucial para el éxito a largo plazo. La integración completa de la línea de producción demuestra una verdadera capacidad de ingeniería. Un fabricante competente comprende cómo el diseño del tanque de refrigeración afecta la rectitud del perfil. Deben ofrecer herramientas de calibración personalizadas adaptadas a los dibujos de su producto y garantizar las dimensiones finales de la pieza.
Protocolos de pruebas de aceptación de fábrica (FAT)
Defina criterios estrictos para una rigurosa prueba de aceptación en fábrica. Haga funcionar la máquina con su material de producción real, no con un sustituto genérico. Incluya cualquier contenido reciclado que planee usar a diario. Demuestre las declaraciones de rendimiento y las tolerancias dimensionales antes de autorizar el envío. Verifique la estabilidad de la masa fundida en condiciones de funcionamiento continuo durante varias horas. Monitoree el consumo de energía durante la prueba para verificar las afirmaciones de eficiencia. Un FAT exitoso evita modificaciones costosas después de la instalación.
Proporcione al fabricante la mezcla exacta de resina y la proporción de triturado.
Requiere un funcionamiento continuo de al menos cuatro horas para demostrar la estabilidad térmica.
Mida el perfil final con respecto a sus dibujos CAD utilizando calibradores digitales.
Pruebe la sincronización de la unidad de arrastre durante los cambios de velocidad.
Simule un cambio de pantalla para verificar los tiempos de recuperación de presión.
Soporte posventa y disponibilidad de piezas
Evalúe cuidadosamente los términos específicos de la garantía del equipo. Verifique la disponibilidad de técnicos de servicio locales en su región. Los plazos de entrega de piezas de repuesto críticas son sumamente importantes para el tiempo de actividad. Los calentadores, termopares, ventiladores de refrigeración del barril y segmentos de tornillo deben ser fácilmente accesibles. Solicite una lista de repuestos recomendados durante la fase de adquisición y solicítela junto con la máquina. Verifique que el fabricante ofrezca solución remota de problemas a través de conexiones seguras a Internet. El soporte técnico rápido minimiza el impacto de averías inesperadas en su programa de producción.
Riesgos de implementación y estrategias de mitigación
Riesgo: inconsistencia material y contaminación
Los materiales reciclados suelen introducir variables impredecibles en el proceso de extrusión. Los contaminantes bloquean los troqueles, provocan graves defectos superficiales y crean puntos débiles en la estructura del perfil. Mitigación: Especificar sistemas avanzados de filtración de material fundido para todas las corrientes recicladas. Los cambiadores de malla de doble pistón manejan altos niveles de contaminación sin caídas de presión. Los sistemas de desgasificación al vacío evitan los huecos causados por la humedad atrapada en el triturado.
Riesgo: integración de instalaciones y cuellos de botella en los servicios públicos
Una infraestructura inadecuada detiene la producción inmediatamente después de la instalación. Una capacidad de refrigeración insuficiente provoca perfiles deformados y piezas rechazadas porque el plástico no puede mantener su forma. Mitigación: realice una auditoría exhaustiva de los servicios públicos antes de la instalación. Verifique la capacidad del agua enfriada, los caudales y la estabilidad del aire comprimido. Asegúrese de que los límites de carga eléctrica cumplan con los requisitos máximos de la máquina, incluidas todas las zonas de calefacción y refrigeración posteriores.
Riesgo: lagunas de conocimiento del operador y solución de problemas
El personal no capacitado provoca desechos excesivos y posibles daños a la máquina. Los ajustes de temperatura incorrectos degradan el material, ensucian el tornillo y crean picos de presión peligrosos en el cabezal del troquel. Mitigación: Exigir una capacitación integral in situ por parte del fabricante. Cubra minuciosamente los procedimientos de inicio, la purga de apagado y la interpretación de los datos del sensor. Enseñe a los operadores cómo solucionar problemas mecánicos de fusión, problemas emergentes y babeo.
Riesgo: fallas de calibración posteriores
Una mala sincronización deforma el producto final antes de que se enfríe. Las velocidades de tracción inconsistentes de la oruga causan variaciones en el espesor de la pared y el peso total del perfil. Mitigación: Asegúrese de que los tanques de dimensionamiento al vacío funcionen perfectamente con la extrusora. Sincronice las unidades de transporte con la velocidad del extrusor con precisión mediante codificadores rotativos. Los sistemas de control de circuito cerrado evitan la deformación del perfil durante el proceso de extracción al ajustar automáticamente la velocidad de la línea según los medidores de diámetro láser.
Conclusión
Elegir el equipo adecuado significa adaptar las especificaciones mecánicas a las realidades materiales. Sobreespecificar conduce a capital desperdiciado y activos subutilizados en el piso. Las especificaciones insuficientes garantizan fallos crónicos de producción, desperdicio diario excesivo y plazos de entrega incumplidos. Priorice a los fabricantes que ofrecen datos de ingeniería transparentes y soporte sólido. Exija pruebas de materiales antes de finalizar las especificaciones del equipo. Exija una coincidencia completa de la línea de producción y pruebas exhaustivas en fábrica antes de aprobar el pago final.
Compile los dibujos de sus productos, las hojas de datos de los materiales y los porcentajes de rectificado en un único documento técnico.
Defina claramente sus requisitos exactos de rendimiento, tolerancia dimensional y espacio.
Envíe una solicitud de propuesta estandarizada a fabricantes examinados que se especializan en su polímero específico.
Compare las especificaciones técnicas, las capacidades de la caja de cambios y las capacidades de refrigeración en lugar de limitarse a la cotización inicial.
Programe una auditoría de sus instalaciones para verificar sus capacidades eléctricas y de agua helada antes de emitir una orden de compra.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre una máquina extrusora de plástico de un solo tornillo y de doble tornillo?
R: Las máquinas de un solo tornillo dependen de la fricción para fundir y transportar. Son ideales para polímeros estándar como polietileno y polipropileno. Las máquinas de doble tornillo proporcionan desplazamiento positivo y mezcla de alto cizallamiento. Esto los hace necesarios para materiales sensibles al calor como el PVC o plásticos muy compuestos que requieren un control preciso de la temperatura y una ventilación agresiva.
P: ¿Cómo evalúo el precio de una máquina de perfilado comercial?
R: Para evaluar el precio de la máquina perfiladora es necesario analizar el valor completo del sistema. Las cotizaciones base varían según el origen, la capacidad y los niveles de automatización. Tenga siempre en cuenta la eficiencia energética, los requisitos de mantenimiento, la inclusión de equipos posteriores y el coste de las piezas de repuesto al comparar las propuestas de diferentes fabricantes.
P: ¿Por qué necesito una máquina extrusora de perfiles de PVC especializada?
R: El PVC es muy sensible al corte y propenso a una rápida degradación térmica. Las máquinas especializadas utilizan tornillos gemelos cónicos o paralelos. Estos funcionan a RPM más bajas. Proporcionan una fusión suave y uniforme sin quemar el material durante el procesamiento y manejan altas cargas de relleno de manera eficiente.
P: ¿Qué características son críticas para las máquinas de perfiles de plástico WPC?
R: Los compuestos de madera y plástico son muy abrasivos debido al contenido de fibra de madera. Las máquinas requieren cilindros y tornillos con tratamiento bimetálico para una resistencia extrema al desgaste. También necesitan sistemas de ventilación por vacío especializados para eliminar la humedad de las fibras de madera durante la extrusión y evitar la formación de espuma en el troquel.
P: ¿Cómo evalúo el equipo de extrusión de perfiles de formas especiales?
R: La evaluación debería centrarse en gran medida en los componentes posteriores. Las formas complejas requieren mesas de calibración de vacío altamente personalizadas para mantener la geometría durante el enfriamiento. Se necesitan unidades de arrastre precisas de múltiples orugas y sierras de corte especializadas para mantener las tolerancias sin deformar el perfil.
P: ¿Puede una máquina extrusora estándar procesar plásticos reciclados?
R: El procesamiento eficiente de plásticos reciclados requiere adaptaciones específicas de las máquinas. Busque máquinas equipadas con una robusta filtración de material fundido para eliminar las impurezas sin detener la línea. Las zonas de desgasificación al vacío extraen la humedad atrapada. La dosificación gravimétrica garantiza una mezcla uniforme de materiales vírgenes y reciclados.
NO.18, Dong'an Road, zona industrial de Chengxiang, Taicang, ciudad de Suzhou, China WhatsApp: +86-13601907989 Teléfono: +86-0512-53377158 Teléfono: +86-13601907989 Correo electrónico: saldf@jwell.cn